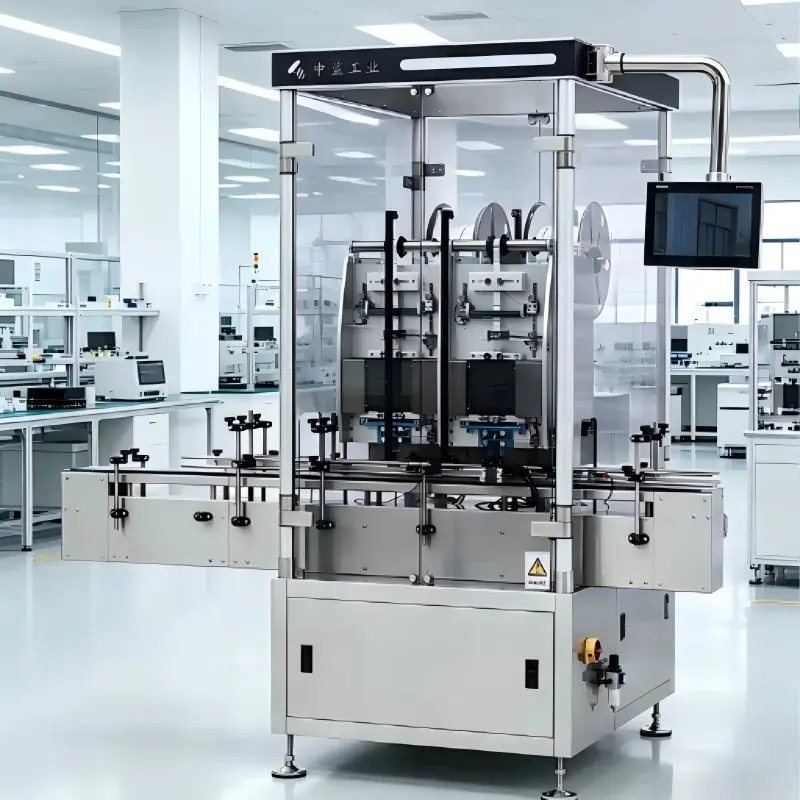
Автоматическая машина для вкладывания влагопоглотителя с роботизированной рукой: характеристики
2026-10-21
- Ключевые технические параметры и критерии выбора роботизированной линии
- Производительность и адаптивность под различные форматы
- Надежность, стандарты безопасности и интеграция в линию
- Экономическое обоснование и расчет окупаемости (ROI)
- Частые ошибки при закупке и эксплуатации
- Заключение и следующий шаг
Ключевые технические параметры и критерии выбора роботизированной линии
Главное за 30 секунд:
- Точность позиционирования: Современные системы с сервоприводами обеспечивают погрешность не более ±0.5 мм, что критично для узких горловин флаконов.
- Скорость и гибкость: Роботизированные комплексы достигают производительности до 120-150 циклов в минуту с возможностью быстрой переналадки под разные форматы без замены механических деталей.
- Интеграция и соответствие: Оборудование должно иметь сертификаты EAC/ТР ТС и поддерживать протоколы обмена данными (Modbus, Profibus) для seamless-интеграции в существующие линии GMP-производства.
В современной фармацевтической и пищевой промышленности скорость упаковки напрямую влияет на рентабельность производства. Однако традиционные механические дозаторы часто сталкиваются с проблемой повреждения хрупких пакетиков с силикагелем или неточного попадания в тару малого объема. Автоматическая машина для вкладывания влагопоглотителя с роботизированной рукой: характеристики которой мы детально разберем в этом обзоре, представляет собой эволюционный скачок в решении этих задач. В отличие от вибрационных лотков, роботизированный манипулятор использует систему технического зрения для захвата и точного размещения осушителя.
Наш опыт интеграции таких линий на предприятиях СНГ показывает, что ключевым фактором успеха является не просто скорость робота, а синхронизация его движений с конвейерной лентой. Ошибка в синхронизации даже на 0.2 секунды приводит к пропуску цикла и браку партии. Поэтому при анализе технических характеристик необходимо обращать внимание на тип используемого контроллера и частоту обновления данных с датчиков.
При выборе оборудования инженеру следует запросить диаграмму рабочих циклов (cycle time diagram), чтобы убедиться, что пиковая нагрузка на сервомоторы не превышает 80% от номинальной, что гарантирует долгий срок службы механизмов.
Кинематика и точность позиционирования манипулятора
Сердцем любой такой системы является робот-манипулятор. В большинстве современных решений, включая разработки ведущих азиатских производителей, используются четырехосевые SCARA-роботы или шестикомпонентные шарнирные руки. Для задачи вкладывания пакетиков оптимальным выбором является SCARA-конфигурация благодаря её высокой жесткости в вертикальной плоскости и быстрому отклику.
Технические характеристики, определяющие качество работы:
- Повторяемость позиционирования: Стандарт индустрии составляет ±0.05–0.1 мм. Это позволяет работать с флаконами диаметром от 20 мм без риска зацепления краев горловины.
- Рабочий радиус: Обычно варьируется от 400 до 600 мм, что покрывает стандартную ширину конвейерной ленты и зону подачи магазинных коробок с осушителями.
- Грузоподъемность: Для одного пакетика силикагеля достаточно 1-3 кг полезной нагрузки, однако запас прочности должен быть двукратным для компенсации инерционных сил при резких остановках.
Важно отметить, что дешевые аналоги часто используют шаговые двигатели без обратной связи. Это приводит к накоплению ошибки позиционирования после 4-5 часов непрерывной работы. Мы рекомендуем системы с абсолютными энкодерами, которые сохраняют точность независимо от длительности смены.
Система технического зрения (Machine Vision)
Без визуального контроля робот «слеп». Качественная автоматическая линия упаковки во флаконы обязательно оснащена камерами высокого разрешения. Система выполняет две функции: ориентацию пакетика перед захватом и верификацию факта наличия осушителя во флаконе перед укупоркой.
Характеристики подсистемы зрения:
| Параметр | Минимальное требование | Рекомендуемое значение (High-End) |
|---|---|---|
| Разрешение камеры | 1.3 Мп | 5 Мп и выше |
| Частота кадров (FPS) | 30 fps | 60-120 fps |
| Тип подсветки | Рассеянный белый свет | Стробоскопическая LED с контролем яркости |
| Алгоритм обработки | Сравнение шаблона | Нейросетевой анализ (AI-based) |
Использование нейросетевых алгоритмов позволяет системе корректно распознавать пакетики, даже если они слегка деформированы или слиплись, что является частой проблемой при работе с бумажными носителями влагопоглотителя.
Производительность и адаптивность под различные форматы
Одной из главных болей производственников является время переналадки. Если ваша линия выпускает пять разных видов продукции, смена формата не должна занимать более 15-20 минут. Роботизированные системы выигрывают здесь за счет программного переключения рецептов.
В нашей практике был случай, когда клиент использовал механический дозатор, и переход с круглых флаконов на овальные требовал замены направляющих и калибровки в течение 4 часов. После внедрения роботизированного комплекса, где смена формата осуществляется выбором программы в HMI-панели и простой заменой присосок (грипперов), время простоя сократилось до 12 минут.
Динамические характеристики и скорость цикла
Заявленная производителем скорость часто указывается в идеальных лабораторных условиях. Реальная производительность зависит от длины пути манипулятора и веса захвата. Для объективной оценки используйте следующую формулу расчета такта:
T_цикла = T_захвата + T_перемещения + T_позиционирования + T_отпускания + T_возврата.
Для современных моделей, таких как оборудование, разрабатываемое в НИОКР-подразделениях компании ООО «Чжэцзян Чжунша Промышленные технологии», средний цикл составляет 0.4-0.6 секунды. Это обеспечивает производительность до 100-120 флаконов в минуту на одном посту. При необходимости увеличения скорости линии до 200+ флаконов в минуту, применяется схема с двумя роботами-манипуляторами, работающими в параллельном режиме.
Инженерам следует учитывать, что увеличение скорости требует пропорционального увеличения мощности вакуумного генератора. Слабый вакуум приведет к срыву пакетика на пике ускорения.
Универсальность захватных устройств (End-effectors)
Тип захвата определяет бережное отношение к продукту. Для влагопоглотителей применяются два основных типа:
- Вакуумные присоски: Идеальны для гладких пластиковых или алюминиевых пакетиков. Требуют чистого, сухого воздуха.
- Механические захваты (пинцеты): Необходимы для бумажных пакетиков, которые могут проминаться под вакуумом, или для канистерных осушителей.
Компания ООО «Чжэцзян Чжунша Промышленные технологии», обладающая статусом Национального высокотехнологичного предприятия и более чем 10-летним опытом, применяет в своих решениях (например, в серии BPG-200 и интегрированных линиях) комбинированные захваты. Это позволяет одной машине обрабатывать как мягкие пакетики, так и жесткие контейнеры без сложной механической переналадки, только за счет смены насадки на роботе.
Надежность, стандарты безопасности и интеграция в линию
Покупка оборудования из Китая или Европы всегда сопряжена с рисками соответствия местным нормам. Для рынка России и ЕАЭС критически важно наличие сертификата ТР ТС 010/2011 «О безопасности машин и оборудования». Отсутствие этого документа делает невозможным легальную эксплуатацию линии на фармацевтическом заводе.
Электробезопасность и компонентная база
Качество автоматической машины определяется не только алгоритмами, но и «железом». В премиальном сегменте используются компоненты от признанных брендов: пневматика SMC/Festo, электроника Siemens/Omron/Mitsubishi, сенсоры Keyence. Однако, как показывает аудит поставщиков, многие китайские производители, такие как ООО «Чжэцзян Чжунша Промышленные технологии», успешно интегрируют высококлассные компоненты, обеспечивая надежность на уровне европейских аналогов при более конкурентной цене.
Обратите внимание на класс защиты шкафа управления. Для цехов с повышенной влажностью или пылью он должен быть не ниже IP54. Внутри шкафа обязательно наличие климат-контроля для предотвращения конденсата на платах ПЛК.
Интерфейсы взаимодействия (HMI и SCADA)
Современный оператор не должен быть программистом. Панель оператора (HMI) должна предоставлять интуитивно понятный интерфейс на русском языке с возможностью:
- Визуализации текущей скорости и количества произведенной продукции.
- Журнала ошибок с расшифровкой причин сбоя (например, «Нет вакуума на захвате №2» вместо «Ошибка 404»).
- Удаленного доступа для сервисных инженеров завода-изготовителя.
Мы настоятельно рекомендуем проверять наличие протокола OPC UA или MQTT для передачи данных в общую систему MES предприятия. Это позволит отслеживать OEE (общую эффективность оборудования) в реальном времени.
Экономическое обоснование и расчет окупаемости (ROI)
Переход на роботизированную вкладку осушителя — это инвестиция, которая окупается за счет снижения брака и экономии фонда оплаты труда. Рассмотрим сравнительную таблицу эффективности для средней линии производительностью 60 флаконов/мин.
| Показатель | Ручная вкладка / Полуавтомат | Роботизированная система |
|---|---|---|
| Персонал | 2-3 оператора | 0.5 оператора (контроль) |
| Средний брак (недовклад/повреждение) | 1.5 – 2.5% | < 0.1% |
| Расход влагопоглотителя | Высокий (человеческий фактор) | Оптимальный (точное дозирование) |
| Стабильность скорости | Низкая (усталость персонала) | Высокая (24/7 без снижения темпа) |
| Срок окупаемости | — | 12-18 месяцев |
Как видно из данных, основная экономия формируется не столько на зарплате, сколько на снижении потерь дорогостоящего продукта и упаковочных материалов. Один брак в фармацевтике может стоить компании значительно дороже, чем стоимость самого осушителя, из-за необходимости утилизации всей партии флакона.
Компания ООО «Чжэцзян Чжунша Промышленные технологии», располагая производственной базой более 15 000 м² и штатом свыше 120 сотрудников, демонстрирует финансовую устойчивость (чистые активы >100 млн юаней), что является гарантией выполнения гарантийных обязательств и поставки запчастей в долгосрочной перспективе. Налоговые отчисления компании, превысившие 80 миллионов юаней, подтверждают её масштаб и прозрачность ведения бизнеса, что снижает риски для импортёра.
Частые ошибки при закупке и эксплуатации
В завершение технической части, хотим предостеречь от типовых ошибок, которые совершают закупщики при первом знакомстве с роботизированными комплексами.
Игнорирование требований к качеству входящего потока
Робот не может исправить хаос. Если пакетики с силикагелем подаются в магазин спутанными или слипшимися, система зрения будет постоянно останавливать линию. Важно: Убедитесь, что поставщик влагопоглотителя гарантирует качественную укладку в коробки-магазины, совместимые с вашим загрузчиком.
Неправильный расчет пневмосистемы
Частая ошибка — подключение робота к общей заводской магистрали без собственного ресивера и фильтра-регулятора. Скачки давления в цехе (например, при включении компрессора) приводят к срыву пакетиков. Рекомендация: Оснастите каждый роботизированный пост индивидуальным блоком подготовки воздуха объемом не менее 5 литров.
Отсутствие обучения персонала
Даже самое совершенное оборудование требует квалифицированного обслуживания. Стратегия сервиса ООО «Чжэцзян Чжунша Промышленные технологии» включает обучение персонала заказчика, что критически важно. Без понимания логики работы ПЛК операторы будут сбрасывать ошибки перезагрузкой, игнорируя первопричину, что ведет к поломкам.
Заключение и следующий шаг
Выбор автоматической машины для вкладывания влагопоглотителя с роботизированной рукой — это стратегическое решение, влияющее на качество вашей конечной продукции. Характеристики, такие как точность ±0.1 мм, интеграция машинного зрения и соответствие стандартам ГОСТ/ТР ТС, являются обязательными фильтрами при отборе поставщика.
Рынок предлагает множество вариантов, но сочетание технологической оснащенности, финансовой стабильности и специализации на упаковочных линиях делает комплексные решения от ООО «Чжэцзян Чжунша Промышленные технологии» одним из наиболее привлекательных предложений для модернизации производств в РФ и странах СНГ. Их опыт в создании интегрированных линий (от мойки флаконов BPC-200 до этикетировки BPT-200) позволяет предложить вам не просто отдельный станок, а готовое технологическое окно, вписанное в ваш процесс.
Не рискуйте качеством своей продукции из-за нестабильной ручной укладки. Переход на автоматизацию — это вопрос конкурентоспособности.
Готовы рассчитать эффективность внедрения для вашего конкретного продукта?
Запросите коммерческое предложение и технический паспорт оборудования. Наши инженеры помогут подобрать конфигурацию захватов и скорость линии под ваши задачи, учитывая специфику ваших флаконов и тип осушителя.