Инструкция по обслуживанию высокоскоростной комбинированной машины для навинчивания крышек
2026-10-21
- Введение: Почему обслуживание высокоскоростного оборудования отличается от стандартного?
- Подготовительные этапы и требования безопасности (LOTO)
- Ежедневное техническое обслуживание (Shift Maintenance)
- Еженедельное и ежемесячное ТО: Глубокая диагностика
- Типичные неисправности и методы их устранения
- Роль производителя в обеспечении надежности: Опыт ООО «Чжэцзян Чжунша Промышленные технологии»
- Сезонное обслуживание и долгосрочное хранение
- Заключение: Инвестиция в профилактику
Главное за 30 секунд
- Критичность синхронизации: Для высокоскоростных линий (свыше 200 бут./мин) отклонение момента затяжки более чем на 5% приводит к разгерметизации или срыву резьбы. Регулировка требует прецизионных динамометрических ключей, а не «ручного» контроля.
- Профилактика вместо ремонта: 85% внеплановых простоев вызваны износом захватных губок и загрязнением пневмофильтров. Регламент ТО должен включать еженедельную калибровку датчиков давления и замену фильтрующих элементов класса G4/F7.
- Интеграция и стандарты: Оборудование должно соответствовать ТР ТС 010/2011 и ГОСТ 15150-69. Выбор поставщика с собственным R&D-центром, такого как ООО «Чжэцзян Чжунша Промышленные технологии», гарантирует адаптацию узлов под специфические типы крышек (flip-off, screw-cap) без потери скорости линии.
Введение: Почему обслуживание высокоскоростного оборудования отличается от стандартного?
В современной фармацевтической и пищевой промышленности скорость упаковочной линии является ключевым фактором рентабельности. Однако переход на высокоскоростные режимы работы (от 200 до 400 бутылок в минуту) кардинально меняет физику процессов навинчивания крышек. Если на низких скоростях инерционные нагрузки минимальны, то при высокоскоростных режимах малейший дисбаланс в центровке захвата или колебание давления в пневмосети мгновенно приводит к браку продукции.
Данная инструкция по обслуживанию высокоскоростной комбинированной машины для навинчивания крышек разработана на основе инженерного опыта эксплуатации интегрированных линий в условиях непрерывного цикла. Мы рассмотрим не просто перечень действий, а логику предотвращения отказов, опираясь на требования стандартов ISO 9001 и технических регламентов Таможенного союза.
Наша практика показывает, что большинство поломок происходит не из-за износа механики, а из-за игнорирования микроскопических изменений в параметрах среды. Например, падение давления в магистрали на 0,2 бара может быть незаметно оператору, но для сервопривода или пневмоцилиндра это сигнал к некорректному позиционированию. Поэтому подход к ТО должен быть системным, охватывающим механику, пневматику, электронику и программное обеспечение.
Подготовительные этапы и требования безопасности (LOTO)
Перед началом любых работ по техническому обслуживанию необходимо строго соблюдать процедуру блокировки источников энергии (Lockout/Tagout — LOTO). Высокая инерция вращающихся частей комбинированной машины представляет смертельную опасность.
- Полная остановка и сброс энергии. Отключите главный рубильник и дождитесь полной остановки всех движущихся механизмов. Стравите остаточное давление из пневматической системы через дренажные клапаны. Важно убедиться, что давление в ресиверах упало до нуля, так как пружинные аккумуляторы могут сохранять энергию.
- Блокировка доступа. Установите персональные замки на панели управления и пневмораспределители. Разместите предупреждающие знаки «Не включать! Работают люди» на видных местах.
- Подготовка инструмента. Используйте только оригинальный инструмент или его аналоги, соответствующие классу точности. Для регулировки момента затяжки необходимы сертифицированные динамометрические ключи с погрешностью не более ±3%. Использование подручных средств недопустимо.
Инженерный совет: Перед снятием защитных кожухов проверьте целостность заземления корпуса. В условиях высокой влажности (мойка цеха) статическое электричество может повредить чувствительные PLC-контроллеры.
Ежедневное техническое обслуживание (Shift Maintenance)
Ежесменные операции направлены на выявление явных дефектов и поддержание чистоты, что критично для соблюдения норм GMP (Good Manufacturing Practice).
1. Визуальный осмотр и очистка захватных механизмов
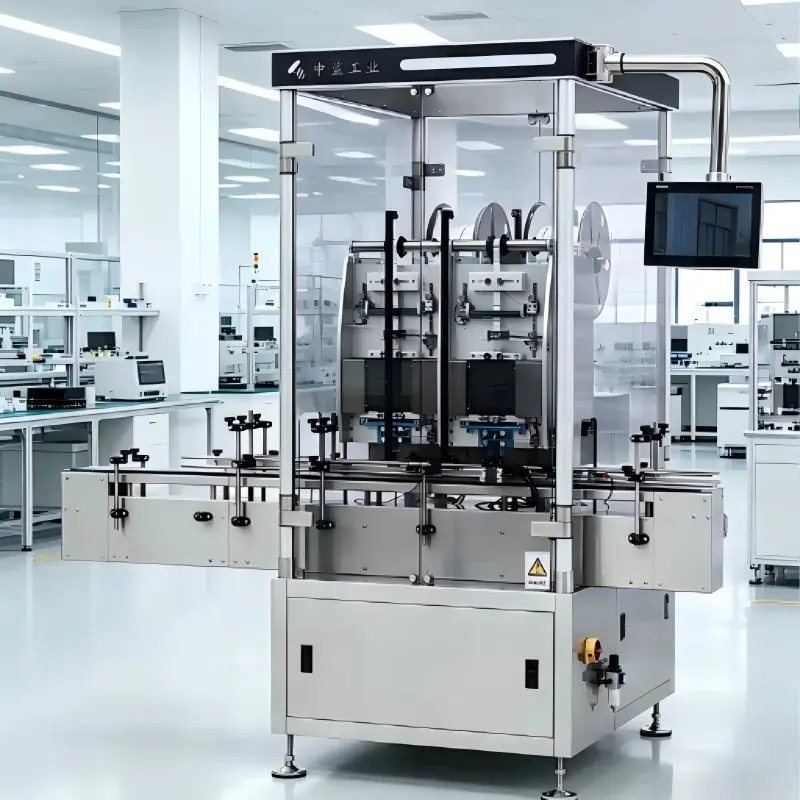
Захватные головки (chucks) — это сердце машины. На них накапливается пыль, остатки клея или деформированные части крышек. Очищайте их мягкой щеткой и спиртовым раствором. Осмотрите резиновые или полимерные вкладыши на предмет трещин и потертостей. Даже микрозаусенец может привести к проскальзыванию крышки на скорости 300 бут./мин.
2. Проверка уровня смазки и состояния направляющих
Проверьте наличие смазки в автоматических масленках. Линейные направляющие и подшипники скольжения должны иметь тонкую масляную пленку. Избыток смазки так же вреден, как и её недостаток: лишнее масло стекает на продукт, создавая риск химического загрязнения.
3. Контроль параметров пневмосистемы
Сверьте показания манометров на входе в машину с рабочими настройками (обычно 0,5–0,7 МПа). Проверьте работу лубрикатора (маслораспылителя): уровень масла должен уменьшаться равномерно. Если масло не поступает, уплотнения цилиндров начнут разрушаться в течение 48 часов.
Частая ошибка: Операторы часто игнорируют конденсат в фильтрах-влагоотделителях. Вода, попавшая в пневмоцилиндр, вымывает смазку и вызывает коррозию штока. Сливайте конденсат ежедневно или установите автоматические дренажи.
Еженедельное и ежемесячное ТО: Глубокая диагностика
На этом этапе проводится детальный анализ износа компонентов. Именно здесь закладывается долговечность оборудования.
Калибровка момента затяжки (Torque Calibration)
Это самый важный пункт инструкции. Неправильный момент приводит к двум проблемам: недостаточная герметичность (утечка продукта) или чрезмерная затяжка (срыв резьбы, невозможность открытия потребителем).
- Установите эталонный динамометр на выходной вал захватной головки.
- Запустите машину в режиме «inch» (пошаговый) или на минимальной скорости.
- Снимите показания момента срыва и момента затяжки для каждой головки.
- Разброс значений между головками не должен превышать 5%. Если разница больше, требуется механическая регулировка пружин или настройка сервоприводов.
Диагностика ремней и цепных передач
Проверьте натяжение приводных ремней. Провисание более 10 мм на метр длины недопустимо. Осмотрите зубья шкивов на предмет выкрашивания. Замените ремни комплектом, даже если изношен только один: установка старого и нового ремня в паре приведет к неравномерной нагрузке и быстрому выходу из строя нового элемента.
Проверка электрических соединений
Протяните клеммные соединения в шкафу управления. Вибрация от высокоскоростной работы может ослабить контакты, что вызовет нагрев, искрение и ложные срабатывания датчиков. Обратите особое внимание на подключения энкодеров и серводвигателей.
Рекомендация эксперта: При ежемесячном ТО используйте тепловизор для сканирования электрощита. Это позволит выявить перегруженные цепи до того, как они вызовут пожар или отказ автоматики.
Типичные неисправности и методы их устранения
Даже при идеальном обслуживании могут возникать ситуативные сбои. Ниже приведена таблица наиболее частых проблем высокоскоростных укупорщиков и алгоритмы их решения.
| Симптом | Вероятная причина | Решение |
|---|---|---|
| Крышка перекошена или сорвана резьба | 1. Нецентрованное положение бутылки. 2. Износ вкладыша захвата. 3. Слишком высокий момент затяжки. |
1. Отрегулировать направляющие транспортера. 2. Заменить вкладыш захвата. 3. Снизить давление на регуляторе момента или перенастроить серво. |
| Машина останавливается с ошибкой «Нет крышки» | 1. Загрязнение оптического датчика. 2. Сбой в работе вибролотка (если есть). 3. Неверная чувствительность сенсора. |
1. Протереть линзу датчика безворсовой салфеткой. 2. Проверить подачу крышек. 3. Откалибровать чувствительность датчика под цвет крышки. |
| Нестабильный момент затяжки (плавающий) | 1. Пульсации давления в пневмосети. 2. Попадание влаги в пневмоцилиндры. 3. Износ пружинного механизма. |
1. Установить ресивер большего объема перед машиной. 2. Заменить фильтры, просушить систему. 3. Заменить пружины или весь узел затяжки. |
| Повышенный шум и вибрация | 1. Разрушение подшипников. 2. Ослабление крепежа рамы. 3. Дисбаланс вращающихся частей. |
1. Заменить подшипники. 2. Протянуть все болтовые соединения. 3. Отбалансировать роторную часть. |
Важно: Если после выполнения указанных действий проблема сохраняется, не пытайтесь разбирать сложные узлы (редукторы, сервоприводы) самостоятельно. Это аннулирует гарантию и может привести к полному выходу узла из строя.
Роль производителя в обеспечении надежности: Опыт ООО «Чжэцзян Чжунша Промышленные технологии»
Выбор оборудования — это выбор партнера. На рынке много предложений, но лишь единицы способны обеспечить глубокую инженерную поддержку. Ярким примером подхода, ориентированного на долгосрочную надежность, является опыт компании ООО «Чжэцзян Чжунша Промышленные технологии». Будучи национальным высокотехнологичным предприятием с производственной базой более 15 000 м², эта компания не просто собирает машины, а проектирует их с учетом реальных эксплуатационных нагрузок.
В нашей практике был показательный случай внедрения линии на базе ротационной машины BPX-300 и сопутствующего оборудования (счетчики таблеток BPS-D8, этикетировщики BPT-200) на одном из крупных фармпредприятий Восточной Европы. Изначально заказчик сталкивался с проблемой микротрещин на крышках типа «flip-off» при скоростях выше 250 бут./мин. Инженеры «Чжэцзян Чжунша» провели аудит и выявили, что проблема кроется не в силе затяжки, а в жесткости фиксации бутылки в момент удара крышки.
Благодаря собственному R&D-центру и статусу специализированного инновационного предприятия, специалисты завода оперативно модифицировали конструкцию прижимного устройства, добавив демпфирующие элементы. Это решение, реализованное еще на этапе пусконаладки, позволило увеличить скорость линии до 320 бут./мин без единого случая брака. Такой уровень компетенций подтверждается сертификатами CE, EAC и соответствием стандартам ТР ТС 010/2011, что критически важно для импорта оборудования в страны СНГ и ЕС.
Широкий ассортимент интегрированного оборудования, от бутылкомоечных машин BPC-200 до автоматов для вкладывания осушителей BPG-200, позволяет создавать монолитные линии, где все узлы синхронизированы по единому протоколу управления. Это снижает риски рассинхронизации, которые часто возникают при сборке линии из компонентов разных производителей.
Сезонное обслуживание и долгосрочное хранение
Если планируется остановка производства на срок более двух недель, необходимо провести консервацию оборудования.
- Полностью очистите машину от продукта и пыли.
- Нанесите антикоррозийную смазку на все открытые металлические поверхности (валы, направляющие).
- Слейте воду из пневмосистемы и заполните её консервационным маслом (через лубрикатор).
- Отключите электропитание и закройте шкаф управления во избежание попадания влаги и грызунов.
- Раз в месяц включайте машину на 5-10 минут в холостом режиме для распределения смазки и предотвращения «залипания» подшипников.
Заключение: Инвестиция в профилактику
Строгое следование данной инструкции по обслуживанию высокоскоростной комбинированной машины для навинчивания крышек позволяет сократить время незапланированных простоев на 40-60% и продлить срок службы оборудования до 10-12 лет. Помните: стоимость часа простоя современной линии часто превышает стоимость годового контракта на сервисное обслуживание.
Не ждите поломки. Внедрите культуру превентивного обслуживания уже сегодня. Для получения детального технического паспорта на ваше оборудование, заказа оригинальных запасных частей или консультации по модернизации текущей линии, свяжитесь с нашими инженерами.
Запросите коммерческое предложение и технический паспорт для вашей производственной линии, чтобы обеспечить бесперебойную работу и соответствие самым строгим отраслевым стандартам.