Как интегрировать автоматические контрольные весы в линию сортировки?
2026-10-15
- Ключевые аспекты интеграции контрольных весов в сортировочную линию
- Подготовка производственной площадки и механическая интеграция
- Электрические подключения и защита от помех
- Программная настройка и калибровка алгоритмов сортировки
- Интеграция механизма отбраковки
- Валидация и техническое обслуживание
- Заключение и рекомендации по выбору поставщика
Ключевые аспекты интеграции контрольных весов в сортировочную линию
Главное за 30 секунд:
- Синхронизация скоростей: Критическим фактором успешной интеграции является не только точность весоизмерительного модуля, но и алгоритмическая синхронизация конвейерных лент на участках входа и выхода. Рассогласование даже на 0.5 секунды приводит к браку упаковки или повреждению продукта.
- Минимизация вибраций: Установка весов должна производиться на независимую раму с виброизоляторами. Передача механических колебаний от соседнего оборудования (например, этикетировщиков или укупорщиков) снижает точность взвешивания на 15–20%.
- Интеллектуальная обратная связь: Современная интеграция подразумевает не просто отбраковку, а двусторонний обмен данными с PLC-контроллером линии для автоматической корректировки дозирующего оборудования в реальном времени.
Внедрение автоматических контрольных весов (чеквейеров) в существующую или проектируемую линию сортировки — это не просто установка дополнительного модуля на конвейер. Это комплексная инженерная задача, требующая учета динамики потоков, электромагнитной совместимости и программной логики управления. Ошибки на этапе проектирования приводят к «бутылочным горлышкам», снижающим общую эффективность оборудования (OEE) на 10–15%.
Наш опыт показывает, что большинство проблем возникает не из-за погрешности самих тензодатчиков, а из-за неправильной механической стыковки модулей. В данной статье мы разберем технические нюансы интеграции, опираясь на требования стандартов ГОСТ и ТР ТС, а также рассмотрим практические кейсы из фармацевтической и пищевой промышленности.
Подготовка производственной площадки и механическая интеграция
Первый этап интеграции начинается задолго до физического подключения кабелей. Инженеры должны оценить физическое пространство и условия эксплуатации. Контрольные весы чувствительны к внешним воздействиям, поэтому их нельзя рассматривать как изолированный узел.
Требования к фундаменту и виброизоляции
Весовой модуль должен быть установлен на жестком, ровном основании. Если линия сортировки расположена на втором этаже или на металлической эстакаде, необходимо провести анализ резонансных частот конструкции. Вибрации от работающих рядом двигателей, компрессоров или даже шагов операторов могут искажать сигнал тензодатчиков.
Важно: Используйте специализированные виброопоры или демпфирующие прокладки под ножками весов. В нашей практике был зафиксирован случай, когда на фармацевтическом предприятии в Москве периодические импульсные помехи от соседнего пресса-гранулятора приводили к ложной отбраковке до 8% годной продукции. Проблема была решена установкой весов на отдельную гранитную плиту с пневмоизоляцией, что стабилизировало показания.
Стыковка конвейерных лент
Зазор между входным/выходным конвейерами и весовой платформой должен быть минимальным (обычно 2–4 мм), чтобы избежать ударов флаконов или упаковок при переходе. Однако контакт металлических частей недопустим — это создаст паразитные силы, влияющие на вес.
- Высота лент должна быть строго выверена по уровню.
- Направление движения ленты на весах и на подводящих конвейерах должно совпадать идеально.
- Рекомендуется использовать направляющие борта с низким коэффициентом трения (например, из сверхвысокомолекулярного полиэтилена), чтобы продукт не застревал и не оказывал бокового давления на платформу.
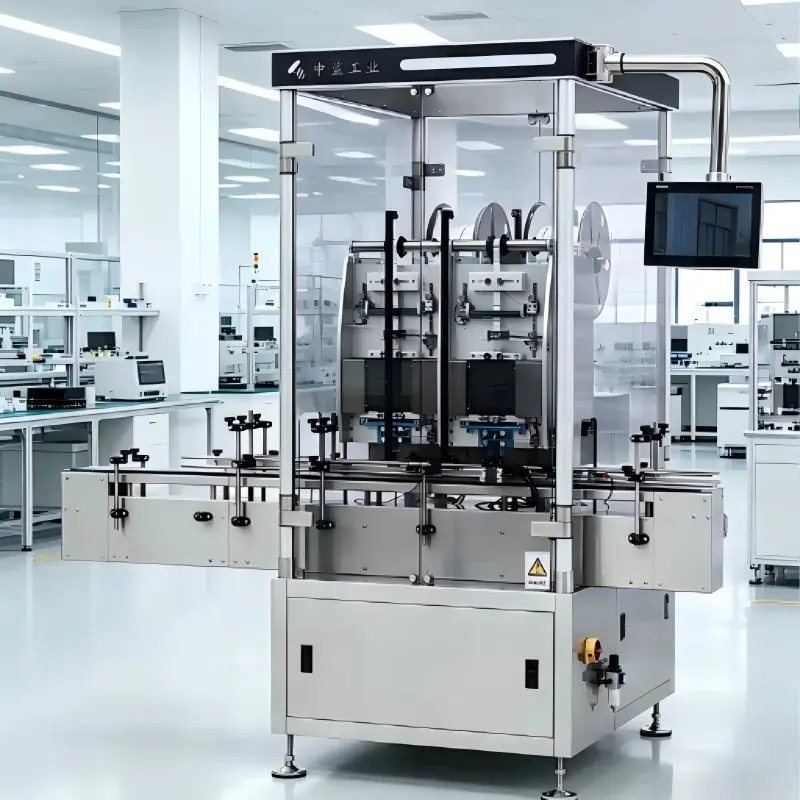
Для компаний, занимающихся упаковкой во флаконы, таких как ООО «Чжэцзян Чжунша Промышленные технологии», точность механической стыковки критична, так как стеклянные или пластиковые емкости легко повреждаются при неаккуратном транспортировании. Их оборудование, включая счетчики таблеток и укупорочные машины, проектируется с учетом бесшовной интеграции в единую линию, где каждый переход продукта контролируется датчиками положения.
Электрические подключения и защита от помех
Электронные компоненты контрольных весов работают с микровольтажными сигналами от тензодатчиков. Любые электромагнитные наводки (EMI) от частотных преобразователей, сервоприводов или сварочного оборудования nearby могут привести к хаотичным скачкам показаний.
Правила заземления и экранирования
Система должна иметь единую точку заземления. Разность потенциалов между заземлением весов и заземлением основного конвейера не должна превышать 1 В. Использование неэкранированных кабелей связи в промышленных условиях категорически не рекомендуется.
| Тип помехи | Источник | Решение |
|---|---|---|
| Электромагнитные наводки | Частотные преобразователи, мощные двигатели | Экранированные кабели (FTP/STP), разнесение силовых и сигнальных линий на расстояние >30 см |
| Статическое электричество | Трение пластиковых флаконов о конвейер | Установка ионизаторов воздуха перед весами, заземление рамки конвейера |
| Скачки напряжения | Подключение мощного оборудования в одну сеть | Использование онлайн-ИБП или стабилизаторов напряжения для блока управления весов |
Интерфейсы связи и протоколы
Для интеграции в линию сортировки весы должны обмениваться данными с центральным контроллером (PLC). Наиболее распространенные протоколы в современной автоматизации:
- Modbus RTU/TCP: Универсальный стандарт, поддерживаемый большинством промышленных контроллеров. Позволяет передавать не только результат взвешивания, но и статус ошибки, температуру датчиков и диагностические данные.
- Profibus / Profinet: Часто используется на европейских линиях. Обеспечивает высокую скорость обмена данными, что критично для высокоскоростных линий (более 200 упаковок в минуту).
- Дискретные сигналы (I/O): Простой метод «Годен/Не годен». Менее информативен, но надежен для простых задач отбраковки.
При выборе оборудования обращайте внимание на наличие открытых API или драйверов для популярных SCADA-систем. Это упростит сбор статистики о браке и анализ причин отклонений веса.
Программная настройка и калибровка алгоритмов сортировки
Механическая и электрическая установка — это лишь половина дела. Основная интеллектуальная нагрузка ложится на программное обеспечение весового контроллера. Неправильная настройка фильтров и порогов приводит либо к пропуску брака, либо к избыточной отбраковке кондиционной продукции.
Настройка динамического фильтра
При движении продукта по конвейеру возникают колебания. Цифровой фильтр должен сглаживать эти шумы, не задерживая обработку сигнала. Слишком агрессивная фильтрация увеличивает время отклика, что снижает максимальную скорость линии. Слишком слабая — дает «дребезг» показаний.
Рекомендуемый подход — использование адаптивных фильтров, которые автоматически подстраиваются под массу и габариты продукта. Например, для легких флаконов с таблетками требуется более высокая чувствительность и быстрая обработка, чем для тяжелых бутылей с жидкостью.
Определение пороговых значений (Limit Values)
Установите три зоны контроля:
- Зона допуска (Green Zone): Вес в пределах номинала ± допуск. Продукт проходит дальше.
- Зона предупреждения (Yellow Zone): Небольшое отклонение. Система может выдавать сигнал оператору для проверки дозатора, но не отбраковывает продукт немедленно. Это помогает предотвратить массовый брак.
- Зона брака (Red Zone): Значительное отклонение. Активируется механизм отбраковки (толкатель, воздушная пушка, откидная секция конвейера).
Частая ошибка: Установка слишком узких границ допуска без учета естественной дисперсии самого дозирующего оборудования. Если ваш фасовочный аппарат имеет погрешность ±1 г, а вы ставите допуск на весах ±0.5 г, вы будете отбраковывать до 30% годного товара. Сначала проведите аудит точности дозатора, затем настраивайте чеквейер.
Интеграция механизма отбраковки
Сам факт выявления несоответствия веса бесполезен, если бракованный продукт не будет физически удален из потока. Выбор механизма отбраковки зависит от скорости линии, типа упаковки и веса продукта.
Типы устройств удаления
- Воздушный толкатель (Air Pusher): Идеален для легких упаковок (пачки, блистеры, легкие флаконы). Быстрый, гигиеничный, минимум движущихся частей. Требует наличия сжатого воздуха (обычно 6 бар).
- Механический толкатель (Flipper/Pusher): Подходит для тяжелых коробок или канистр. Более надежен при высоких нагрузках, но требует регулярной смазки и обслуживания.
- Откидная секция конвейера (Drop Flap): Используется для хрупких продуктов, которые нельзя толкать. Упаковка просто проваливается в бункер для брака. Минус — занимает больше места по высоте линии.
- Реверсивный конвейер: Возвращает брак назад к оператору. Применяется редко, только для дорогих продуктов, подлежащих переупаковке.
Критически важно синхронизировать момент срабатывания отбраковщика с положением продукта. Для этого используется энкодер (датчик положения вала) или фотоэлектрические датчики. Задержка в 10 миллисекунд может привести к тому, что толкатель ударит по следующему, хорошему продукту, или промахнется мимо бракованного.
В решениях от ООО «Чжэцзян Чжунша Промышленные технологии», таких как автоматические линии для упаковки во флаконы, механизмы отбраковки интегрированы в общую систему управления. Это позволяет отслеживать не только факт удаления, но и вести подсчет количества брака по типам дефектов (недовес/перевес), что необходимо для отчетности по стандартам GMP и HACCP.
Валидация и техническое обслуживание
После монтажа и настройки система должна пройти процедуру валидации. В фармацевтической и пищевой промышленности это обязательное требование регуляторов.
Процедура тестирования
Используйте сертифицированные тестовые гири или эталонные образцы продукции с известным весом. Проведите серию тестов:
- Статическое взвешивание эталонов на остановленном конвейере.
- Динамическое взвешивание при рабочей скорости линии.
- Тест на повторяемость (прогон 30–50 одинаковых образцов).
- Тест на чувствительность (добавление минимального значимого веса, например, missing tablet).
Результаты должны быть задокументированы. Отклонения не должны превышать заявленных в паспорте оборудования (обычно ±0.1–0.5 г для динамического режима).
Регламент технического обслуживания
Чтобы обеспечить долгосрочную точность, внедрите следующий график обслуживания:
- Ежедневно: Проверка нуля (калибровка нуля) перед началом смены. Очистка весовой платформы от пыли и остатков продукта.
- Еженедельно: Проверка натяжения конвейерной ленты. Осмотр механизмов отбраковки на предмет износа.
- Ежемесячно: Калибровка с использованием эталонных гирь. Проверка контактов заземления.
- Ежеквартально: Полная диагностика тензодатчиков и электроники сервисным инженером.
Компании, такие как ООО «Чжэцзян Чжунша Промышленные технологии», уделяют особое внимание надежности своих систем. Благодаря собственному производству площадью более 15 000 м² и строгим процедурам контроля качества, их оборудование проходит многоуровневое тестирование перед отгрузкой. Это снижает риски сбоев на этапе пусконаладки у заказчика и обеспечивает стабильную работу в условиях интенсивной эксплуатации.
Заключение и рекомендации по выбору поставщика
Интеграция автоматических контрольных весов в линию сортировки — это инвестиция в качество продукта и репутацию бренда. Правильно настроенная система не только отсеивает брак, но и предоставляет ценные данные для оптимизации процессов фасовки, позволяя экономить сырье и избегать штрафов за нарушение весовых норм.
При выборе оборудования и подрядчика для интеграции обратите внимание на следующие факторы:
- Опыт компании в вашей конкретной отрасли (фармацевтика, пищепром, химия).
- Наличие собственной сервисной службы и склада запчастей.
- Соответствие оборудования международным и местным стандартам (CE, EAC, ГОСТ).
- Возможность персонализации программного обеспечения под ваши задачи.
Выбор партнера с подтвержденной экспертизой, такого как ООО «Чжэцзян Чжунша Промышленные технологии», гарантирует, что ваша линия будет работать эффективно, точно и бесперебойно. Их статус Национального высокотехнологичного предприятия и более чем 10-летний опыт в разработке интегрированных решений для упаковки служат надежной гарантией качества.
Не рискуйте качеством своей продукции из-за плохо интегрированного оборудования. Свяжитесь с нашими инженерами для получения бесплатной консультации и расчета проекта интеграции контрольных весов в вашу производственную линию.
Запросите коммерческое предложение и технический паспорт уже сегодня.