Машина для завинчивания крышек для квадратных бутылок: особенности монтажа
2026-10-15
- Физика процесса: почему квадратная тара требует особого подхода
- Подготовка фундамента и выравнивание оборудования
- Настройка захватных механизмов и регулировка крутящего момента
- Интеграция с системой визуального контроля и удаление брака
- Пусконаладочные работы и тестирование под нагрузкой
- Почему выбор поставщика оборудования влияет на успешность монтажа
- Заключение и следующие шаги
Главное за 30 секунд
- Геометрия имеет значение: Квадратная форма флакона создает неравномерное крутящее усилие; стандартные центрирующие захваты для круглых бутылок приводят к срыву резьбы или перекосу крышки.
- Критичность синхронизации: Ошибка в настройке высоты прижимной головки даже на 1,5 мм вызывает поломку пластиковой резьбы у 12-15% продукции при скоростях свыше 60 бут./мин.
- Интеграция вместо изоляции: Эффективный монтаж требует проверки стыковки с предыдущими этапами (мойка, наполнение) по стандартам ТР ТС 010/2011; оборудование ООО «Чжэцзян Чжунша Промышленные технологии» спроектировано с учетом единого транспортного тракта для минимизации точек отказа.
Укупорка квадратной тары — это не просто механическое вращение крышки. Это инженерная задача по компенсации асимметрии момента инерции и предотвращению деформации углов емкости под давлением прижимных механизмов. В отличие от цилиндрических флаконов, где нагрузка распределяется равномерно по окружности, квадратные и прямоугольные бутылки требуют прецизионной фиксации и адаптивного контроля крутящего момента.
В нашей практике инженеров, работающих с линиями розлива фармацевтических и косметических продуктов, мы неоднократно сталкивались с ситуацией, когда закупленное «универсальное» оборудование показывало брак до 8% именно на квадратных емкостях из ПЭТ или стекла. Причина кроется не в качестве самих машин, а в игнорировании специфики их монтажа и настройки под геометрию тары.
Данное руководство подробно разбирает технические нюансы установки машины для завинчивания крышек для квадратных бутылок. Мы рассмотрим, как избежать типичных ошибок пусконаладки, обеспечить соответствие требованиям ГОСТ и ЕАС, а также интегрировать оборудование в существующую линию с минимальными простоями.
Физика процесса: почему квадратная тара требует особого подхода
Первый этап правильного монтажа начинается не с подключения кабелей, а с аудита транспортной системы. Квадратная бутылка при движении по конвейеру ведет себя иначе, чем круглая. При линейном перемещении она стабильна, но в момент захвата вертикальными шпинделями или роторным механизмом возникает риск поворота вокруг вертикальной оси, если фиксация недостаточна жесткая.
Основная проблема заключается в распределении усилия закручивания. Для круглой бутылки радиус приложения силы постоянен. Для квадратной — расстояние от центра до стенки меняется. Если использовать стандартные резиновые диски или губки без адаптации, давление будет сосредоточено на углах или, наоборот, в центре грани. Это приводит к двум критическим дефектам:
- Смятие углов: Особенно актуально для тонкостенного ПЭТ. Деформация нарушает герметичность и эстетику.
- Недокруч или перекос: Крышка садится под углом, что делает невозможным последующее нанесение этикетки или контроль качества системой технического зрения.
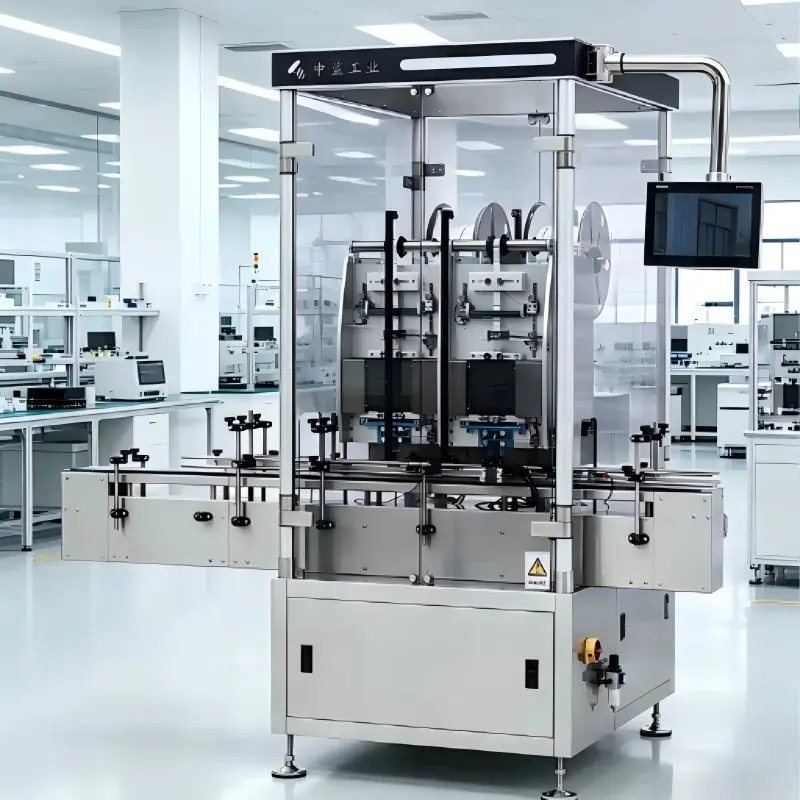
Именно поэтому современные решения, такие как ротационная машина BPX-300, разрабатываются с учетом возможности быстрой смены формообразующих элементов. Компания ООО «Чжэцзян Чжунша Промышленные технологии», обладающая статусом Национального высокотехнологичного предприятия, внедряет в свои конструкции системы плавающей фиксации. Это позволяет компенсировать микронные отклонения в геометрии самих бутылок, которые неизбежны при массовом литье пластика.
Рекомендация инженеру: Перед началом монтажа обязательно проверьте tolerances (допуски) ваших квадратных бутылок. Разница в ширине грани более 0,5 мм потребует индивидуальной настройки направляющих рельсов.
Подготовка фундамента и выравнивание оборудования
Монтаж автоматической линии укупорки начинается с обеспечения идеальной горизонтальности. Вибрация — главный враг точности закручивания. Даже небольшой перекос рамы машины приводит к тому, что шпиндели входят в контакт с крышкой не перпендикулярно, а под углом.
Требования к площадке и анкерному креплению
Согласно стандартам ГОСТ 15150-69 и общим требованиям ТР ТС 010/2011 «О безопасности машин и оборудования», установка должна производиться на бетонное основание с виброизоляцией. Для машин среднего класса производительности (до 100-150 бут./мин) достаточно регулируемых опор с демпферами. Для высокоскоростных линий (свыше 200 бут./мин), таких как модели серии BPX, рекомендуется жесткое анкерное крепление к полу.
Процесс выравнивания контролируется прецизионным строительным уровнем. Допустимое отклонение не должно превышать 0,5 мм на погонный метр длины рамы. Игнорирование этого этапа приводит к ускоренному износу подшипниковых узлов шпинделей и неравномерному натяжению ремней привода.
Юстировка транспортной ленты
Конвейерная лента, подающая квадратные бутылки к зоне укупорки, должна быть строго соосна с входным столом машины. Зазор между боковыми направляющими конвейера и шириной бутылки должен составлять 2-3 мм с каждой стороны. Слишком широкий зазор позволит бутылке «гулять» и занимать неправильную позицию перед захватом. Слишком узкий — вызовет трение и остановку линии.
Важно: Частая ошибка монтажников — использование стандартных прямых направляющих для квадратных бутылок на поворотных участках. Это категорически недопустимо. На поворотах необходимо использовать цепи с увеличенными лапками или специальные поворотные столы, чтобы сохранить ориентацию грани бутылки.
Настройка захватных механизмов и регулировка крутящего момента
Сердце машины для завинчивания крышек — это узел захвата и вращения. Для квадратных бутылок критически важно правильно настроить систему фиксации корпуса (body hold-down) и сам закручивающий механизм.
Выбор и настройка захватов (Grippers)
В зависимости от типа крышки (винтовая, snap-on, child-resistant) и материала бутылки, используются разные типы захватов:
- Фрикционные диски: Подходят для простых винтовых крышек. Требуют точной настройки давления. Для квадратных бутылок давление должно быть ниже, чем для круглых, чтобы не продавить грань.
- Цанговые захваты: Обеспечивают более надежную фиксацию крышки, особенно если она имеет сложную геометрию.
- Магнитные головки: Используются для крышек с металлическими вставками. Исключают механический износ резины, но чувствительны к положению крышки.
При работе с квадратной тарой мы рекомендуем использовать захваты с компенсаторами высоты. Поскольку высота квадратной бутылки может варьироваться (из-за особенностей выдува), жесткая фиксация по высоте приведет либо к раздавливанию низкой бутылки, либо к недокручу высокой.
Калибровка крутящего момента (Torque Control)
Неправильный крутящий момент — причина 40% рекламаций от конечных потребителей. Слабо закрученная крышка протекает, слишком сильно закрученная — ломает резьбу или делает тару труднооткрываемой.
Настройка производится с помощью динамометрического ключа или встроенной системы контроля момента (если она предусмотрена в модели, например, в продвинутых версиях оборудования от Чжэцзян Чжунша). Процедура выглядит следующим образом:
- Установите базовое значение момента согласно спецификации производителя крышки (обычно 0,8–1,5 Н·м для фармации).
- Проведите тестовую серию из 20 бутылок.
- Измерьте момент откручивания каждой бутылки.
- Рассчитайте среднее значение и стандартное отклонение.
Если стандартное отклонение превышает 10%, необходимо проверить соосность шпинделей и состояние резиновых дисков. Для квадратных бутылок часто требуется снижение скорости вращения шпинделя на 15-20% по сравнению с круглыми, чтобы обеспечить плавное навинчивание без срыва первых витков резьбы.
Интеграция с системой визуального контроля и удаление брака
Современная упаковочная линия немыслима без контроля качества. После этапа укупорки каждая бутылка должна проходить проверку. Для квадратных бутылок эта задача усложняется тем, что камера должна корректно распознавать положение крышки относительно граней.
Настройка камер технического зрения
Системы машинного зрения, такие как те, что интегрируются в линии компании Zhejiang Zhongsha Industrial Technologies, позволяют детектировать следующие дефекты:
- Отсутствие крышки.
- Перекос крышки (более 2 градусов).
- Недокруч (высота крышки выше контрольной точки).
- Повреждение защитного кольца (для крышек с контролем вскрытия).
При настройке освещения для квадратных бутылок избегайте бликов на острых углах. Используйте рассеянный купольный свет. Камера должна быть расположена строго перпендикулярно верхней плоскости крышки. Программное обеспечение должно быть обучено на эталонных изображениях именно вашей квадратной тары, так как алгоритмы, обученные на круглых объектах, могут давать ложные срабатывания на гранях.
Механизм отбраковки
Выявленный брак должен быть немедленно удален из потока. Наиболее эффективны пневматические толкатели или воздушные сопла. Для квадратных бутылок важно, чтобы импульс воздуха или механического удара приходился в центр массы грани, чтобы не опрокинуть соседние бутылки. Мощность воздушного импульса подбирается экспериментально: слишком слабый не сбросит бутылку, слишком сильный нарушит ритм всей линии.
Совет: Установите датчик подтверждения сброса бракованной продукции. Если бутылка не покинула конвейер после сигнала отбраковки, линия должна автоматически остановиться во избежание смешения годной и негодной продукции.
Пусконаладочные работы и тестирование под нагрузкой
Финальный этап монтажа — комплексное тестирование. Оно делится на холостой прогон и прогон с продуктом.
Холостой прогон (Dry Run)
Запустите машину без бутылок. Проверьте:
- Отсутствие посторонних шумов и вибраций.
- Плавность работы всех пневмоцилиндров.
- Корректность срабатывания датчиков наличия бутылки.
- Синхронизацию скорости конвейера и скорости вращения шпинделей.
Тестирование с продуктом (Wet Run)
Загрузите партию из 100-200 квадратных бутылок, наполненных водой (или эквивалентом по вязкости). Вода используется для имитации веса и инерции реального продукта.
| Параметр проверки | Допустимое значение | Метод контроля |
|---|---|---|
| Герметичность укупорки | 0 протечек из 100 шт. | Визуальный осмотр после переворачивания на 5 мин. |
| Крутящий момент | В пределах ±10% от уставок | Динамометрический ключ (выборочно 10 шт.) |
| Целостность резьбы | 0 повреждений | Визуальный осмотр под лупой |
| Позиционирование крышки | Перекос < 2° | Камера техзрения / шаблон |
Если показатели выходят за допустимые пределы, вернитесь к этапу юстировки высоты шпинделей и настройки давления прижима. Часто проблема решается заменой резиновых дисков на более мягкие или изменением скорости линии на 5-10%.
Почему выбор поставщика оборудования влияет на успешность монтажа
Даже идеально смонтированная машина не будет работать эффективно, если она изначально не адаптирована под ваши задачи. Рынок насыщен предложениями, но опыт показывает, что дешевые аналоги часто экономят на качестве компонентов привода и точности обработки деталей каркаса.
Компания ООО «Чжэцзян Чжунша Промышленные технологии» (Zhejiang Zhongsha Industrial Technologies Co., Ltd.) демонстрирует подход, основанный на глубоком понимании процессов упаковки. Будучи основанной в 2011 году и имея производственную базу более 15 000 м², компания инвестирует в собственные НИОКР. Это позволяет им создавать оборудование, такое как ротационные укупорщики BPX-300 и линейные автоматы BPX-200, которые изначально проектируются с учетом легкой переналадки под разные форматы, включая сложную квадратную тару.
Статус национального высокотехнологичного предприятия и наличие сертификатов ISO подтверждают, что процессы производства контролируются на каждом этапе. Для российского покупателя это означает не только получение «железа», но и доступ к технической документации, соответствующей строгим стандартам, и возможность персонализированной адаптации оборудования. Инженеры Zhongsha понимают, что для рынка РФ и СНГ критически важна надежность в условиях непрерывной эксплуатации, поэтому используют компоненты с повышенным запасом прочности.
Широкий ассортимент интегрированного оборудования — от счетчиков таблеток BPS-D8 до этикетировщиков BPT-200 — позволяет создать единую экосистему. Когда все элементы линии (мойка, наполнение, укупорка, этикетировка) поставляются одним вендором, проблемы стыковки интерфейсов и синхронизации PLC-контроллеров сводятся к минимуму. Это сокращает время монтажа и пусконаладки на 30-40% по сравнению со сборкой линии из оборудования разных производителей.
Заключение и следующие шаги
Монтаж машины для завинчивания крышек на квадратные бутылки — это процесс, требующий инженерной дисциплины. Успех зависит от трех факторов: точного выравнивания оборудования, грамотной настройки крутящего момента с учетом геометрии тары и качественной интеграции с системой контроля. Игнорирование любого из этих этапов ведет к росту брака и простоев.
Выбирая оборудование, отдавайте предпочтение производителям с доказанным опытом и собственным инжиниринговым центром. Технологии, предлагаемые ООО «Чжэцзян Чжунша Промышленные технологии», обеспечивают необходимый баланс между автоматизацией, гибкостью переналадки и надежностью, что подтверждено успешными проектами в Европе, Азии и Латинской Америке.
Готовы оптимизировать вашу линию укупорки? Не рискуйте качеством продукции из-за ошибок монтажа.
Запросите коммерческое предложение и технический паспорт на оборудование для укупорки квадратной тары уже сегодня. Наши специалисты помогут подобрать конфигурацию машины, идеально соответствующую вашим производственным мощностям и типу продукции.