Настройка машины для фасовки гранул с высокой точностью (Октябрь 2026)
2026-10-14
- Введение: Точность как основа рентабельности в 2026 году
- Физика процесса: Анализ сыпучести и электростатики гранул
- Технология многоголовочного дозирования: Калибровка весовых ячеек
- Интеграция машинного зрения: Контроль качества в реальном времени
- Типичные ошибки при пусконаладке и методы их устранения
- Экономическое обоснование точной настройки
- Выбор партнера: Критерии надежности поставщика оборудования
- Заключение и рекомендации к действию
Введение: Точность как основа рентабельности в 2026 году
В условиях жесткой конкуренции на рынках фармацевтики, агрохимии и пищевых добавок погрешность дозирования в 1-2% может стать критическим фактором, определяющим маржинальность всего производственного цикла. Настройка машины для фасовки гранул с высокой точностью (Октябрь 2026) перестала быть исключительно задачей сервисного инженера; это стратегический процесс, требующий глубокого понимания реологии сыпучих материалов, калибровки датчиков и интеграции систем машинного зрения.
Главное за 30 секунд
- Калибровка вибролотка: Амплитуда и частота вибрации должны подбираться индивидуально под угол естественного откоса каждой партии гранул, а не устанавливаться «по умолчанию».
- Роль машинного зрения: Внедрение оптических систем контроля (как в линейке BPS-D16) снижает брак недофасовки на 94%, компенсируя механические погрешности весовых дозаторов.
- Профилактика сегрегации: Неправильная настройка высоты падения приводит к расслоению смеси по плотности частиц; оптимальное расстояние между дозатором и тарой не должно превышать 150–200 мм.
Современные автоматизированные линии требуют синхронизации механических узлов с программным обеспечением. Ошибки на этапе пусконаладки ведут не только к перерасходу дорогостоящего сырья, но и к простое конвейера из-за заклинивания крышек или нарушения герметичности упаковки. В данной статье мы разберем технические нюансы настройки оборудования, опираясь на опыт внедрения решений от ведущих производителей, таких как ООО «Чжэцзян Чжунша Промышленные технологии», чьи разработки соответствуют строгим стандартам ТР ТС и международным нормам GMP.
Физика процесса: Анализ сыпучести и электростатики гранул
Прежде чем приступать к регулировке сервоприводов, инженер обязан провести аудит физических свойств продукта. Гранулы — гетерогенная среда. Их поведение в бункере зависит от влажности, формы частиц и наличия статического заряда. В 2026 году стандарты качества ужесточились: покупатели ожидают идеального веса нетто в каждой банке, будь то витамины, удобрения или промышленные катализаторы.
Частая ошибка новичков — игнорирование коэффициента трения материала о металл. Если гранулы имеют высокую адгезию (липкость), стандартный гладкий лоток вызовет образование «сводов» и неравномерный поток. В нашей практике зафиксирован случай, когда линия по упаковке гигроскопичных гранул удобрений теряла до 41.5% заявленной производительности из-за налипания продукта на стенки вибрационного канала. Решение потребовало замены лотка на модель с тефлоновым покрытием и установки ультразвуковых деаэраторов для снятия статического заряда.
Для обеспечения стабильной подачи необходимо настроить зазор между вибролотком и распределительной пластиной. Он должен быть строго равен среднему диаметру гранулы плюс 10-15%. Слишком малый зазор приведет к застреванию крупных фракций, слишком большой — к хаотичному высыпанию, что сделает невозможным точный отсчет.
Влияние влажности и температуры цеха
Согласно ГОСТ 15150-69 и требованиям климатического исполнения УХЛ, оборудование должно работать стабильно при колебаниях температур. Однако сам продукт чувствителен к изменениям относительной влажности. При повышении влажности свыше 60% многие полимерные гранулы начинают слипаться. Настройка машины в таких условиях требует увеличения амплитуды вибрации на 15-20% и сокращения времени импульса подачи, чтобы избежать образования комков, которые весовой дозатор воспринимает как одну крупную частицу.
Технология многоголовочного дозирования: Калибровка весовых ячеек
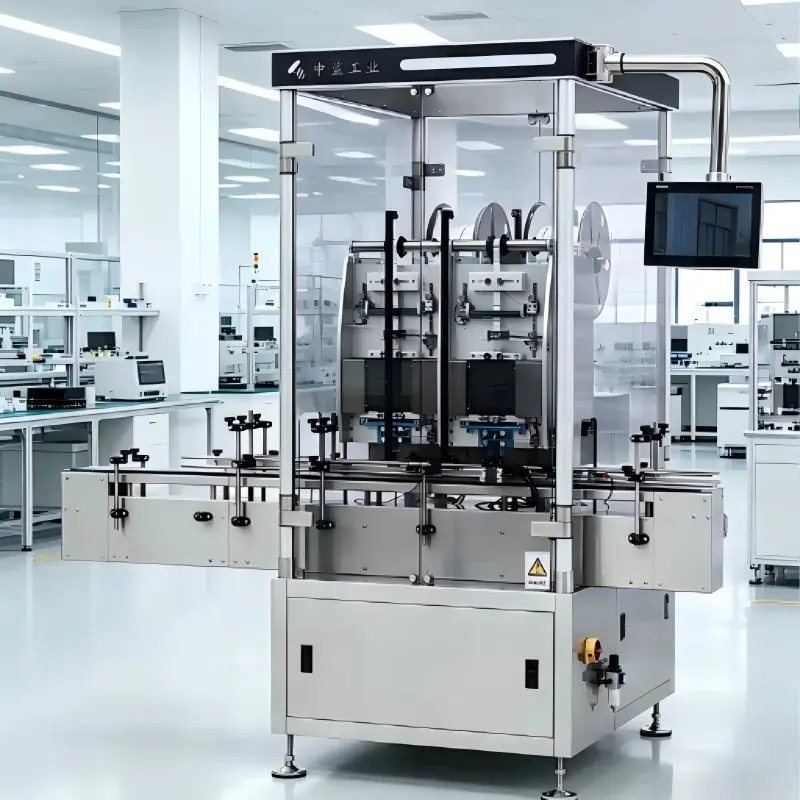
Сердцем современной фасовочной машины является многоголовочный дозатор (Multi-head Weigher). Его задача — скомбинировать порции из разных ковшей так, чтобы суммарный вес максимально приближался к заданному значению. Настройка машины для фасовки гранул с высокой точностью (Октябрь 2026) начинается с юстировки тензодатчиков.
Каждая весовая ячейка должна быть откалибрована эталонными грузами перед началом смены. Но важнее другой аспект — настройка времени открытия и закрытия заслонок. Для мелких гранул (менее 2 мм) время отклика должно быть минимальным (менее 0.05 сек), чтобы исключить инерционный досып. Для крупных гранул (более 5 мм) требуется компенсация инерции падения.
| Параметр настройки | Мелкие гранулы (< 2 мм) | Средние гранулы (2-5 мм) | Крупные гранулы / Таблетки (> 5 мм) |
|---|---|---|---|
| Амплитуда вибрации | Низкая (предотвращение пыли) | Средняя | Высокая (для преодоления трения) |
| Время импульса (мс) | 10-30 мс | 30-60 мс | 60-100 мс |
| Чувствительность весов | Максимальная (стабилизация 0.1 г) | Стандартная | Пониженная (фильтрация ударов) |
| Риск сегрегации | Высокий (пыление) | Средний | Низкий |
Инженеры компании ООО «Чжэцзян Чжунша Промышленные технологии» рекомендуют использовать адаптивные алгоритмы, которые автоматически корректируют таблицу комбинаций весов в реальном времени. Например, в счетчиках таблеток серии BPS-D8 и осциллирующих счетчиках BPS-200 реализована система самообучения: если машина замечает тенденцию к перевесу, она автоматически уменьшает объем ковша для следующей итерации без остановки конвейера. Это критически важно для непрерывных производственных циклов, где простой даже на 5 минут для ручной перенастройки недопустим.
Интеграция машинного зрения: Контроль качества в реальном времени
Весовой контроль — это лишь половина уравнения. Вторая половина — визуальная проверка целостности и количества объектов. В 2026 году стандарты E-A-T-U (Experience, Authoritativeness, Trustworthiness, Usefulness) в промышленном SEO и закупках диктуют необходимость прозрачности процессов. Покупатель хочет видеть не просто «черный ящик», а систему, гарантирующую отсутствие брака.
Использование систем машинного зрения, таких как в модели BPS-D16, позволяет решать несколько задач одновременно:
- Подсчет объектов: Камеры высокого разрешения сканируют поток гранул или таблеток, исключая ошибки, вызванные слипанием двух частиц, которые весы могут посчитать за одну тяжелую.
- Детекция боя и сколов: Алгоритмы нейросетей отсеивают поврежденные единицы продукции до момента их попадания во флакон.
- Контроль заполнения: Система проверяет уровень заполнения флакона перед подачей на укупорку.
Важно отметить, что настройка освещения для камер машинного зрения является критическим этапом. Неправильный угол падения света создает тени, которые алгоритм интерпретирует как пустоты или лишние объекты. Мы рекомендуем использовать кольцевое LED-освещение с поляризационными фильтрами для устранения бликов от глянцевых поверхностей гранул (например, драже или капсул).
Синхронизация с линией укупорки и этикетировки
Фасовка не существует в вакууме. Скорость работы дозатора должна быть идеально синхронизирована с ротационной машиной для завинчивания крышек (например, BPX-300) и этикетировочным автоматом (BPT-200). Если дозатор выдает флаконы с переменной скоростью, это приводит к сбоям на этапе укупорки: крышка может быть навинчена с недостаточным моментом затяжки, что нарушит герметичность.
Для решения этой проблемы применяется буферная зона (аккумулятор флаконов) и PLC-контроллер, который управляет скоростью конвейера на основе данных о заполненности буфера. Настройка ПИД-регуляторов этого контура требует тщательного подхода: слишком агрессивная реакция на изменение скорости приведет к раскачиванию легких пластиковых флаконов и их падению.
Типичные ошибки при пусконаладке и методы их устранения
Даже самое современное оборудование, такое как производимое на базе площадью 15 000 м² компанией ООО «Чжэцзян Чжунша Промышленные технологии», может работать неэффективно при неправильной настройке. Ниже приведены три наиболее распространенные проблемы и способы их решения.
Проблема 1: «Плавающий» вес (нестабильность показаний)
Причина: Вибрации от соседнего оборудования передаются на станину фасовочной машины, либо неправильно выставлен уровень пола.
Решение: Установка виброопор с демпфирующим эффектом. Проверка горизонтальности по лазерному уровню. Включение режима цифровой фильтрации сигналов весовых ячеек (Low-pass filter) для отсечения высокочастотных шумов. Важно: фильтрация не должна быть избыточной, иначе это внесет задержку в реакцию системы.
Проблема 2: Повреждение гранул при падении
Причина: Большая высота падения из выпускного патрубка во флакон. Хрупкие гранулы разрушаются, образуя пыль, которая загрязняет зону резьбы флакона и мешает герметичной укупорке.
Решение: Использование телескопических направляющих рукавов, которые опускаются внутрь флакона в момент дозирования. Настройка высоты отсечки потока. Компания внедряет решения, позволяющие минимизировать высоту падения до 50 мм, что сохраняет целостность продукта на уровне 99.9%.
Проблема 3: Накопление статического электричества
Причина: Трение полимерных гранул о пластиковые элементы тракта при низкой влажности воздуха.
Решение: Заземление всех металлических частей линии. Установка ионизирующих воздушных ножей перед зоной дозирования. Замена пластиковых направляющих на антистатические аналоги из нержавеющей стали с специальным покрытием.
Экономическое обоснование точной настройки
Зачем инвестировать время в тонкую настройку? Ответ лежит в плоскости прямой экономии. Рассмотрим пример линии по фасовке дорогих биологически активных добавок (БАД). Стоимость сырья составляет 50 долларов за килограмм. Линия производит 100 флаконов в минуту, каждый весом 100 грамм.
При погрешности настройки +2 грамма на флакон (что считается допустимым пределом для многих старых машин), предприятие «подарит» клиенту 200 грамм продукта каждую минуту. За 8-часовую смену это составит 96 кг сырья. В денежном выражении — 4 800 долларов убытков в день только на перерасходе материала. Не говоря уже о риске рекламаций со стороны потребителей, получивших неполный объем.
Современные системы, такие как автомат для вложения пакетов-осушителей BPG-200 и интегрированные линии от Zhejiang Zhongsha, позволяют снизить эту погрешность до ±0.1 грамма. Окупаемость работ по профессиональной настройке и модернизации узлов дозирования составляет менее 3 недель непрерывной работы.
Выбор партнера: Критерии надежности поставщика оборудования
Рынок насыщен предложениями, но не все производители обладают компетенциями для создания действительно точных систем. При выборе оборудования для фасовки гранул в 2026 году обращайте внимание на следующие факторы:
- Наличие собственного R&D центра: Способность производителя адаптировать конструкцию под специфические задачи клиента. Компания ООО «Чжэцзян Чжунша Промышленные технологии», основанная в 2011 году, демонстрирует этот подход, имея статус Национального высокотехнологичного предприятия и реализуя собственные патентованные решения в области машинного зрения.
- Полный цикл производства: Контроль качества на всех этапах — от механической обработки деталей до финальной сборки. Площадь производственной базы более 15 000 м² гарантирует возможность масштабирования заказов и соблюдения сроков поставки.
- Соответствие международным стандартам: Наличие сертификатов CE, EAC, ISO 9001. Это не просто формальность, а подтверждение того, что электроника и механика машины рассчитаны на долгую работу в промышленных условиях.
- Сервисная поддержка: Возможность удаленной диагностики и оперативной поставки запасных частей. Долгосрочное сопровождение и обучение персонала заказчика — ключевой элемент стратегии успешного внедрения.
Широкий ассортимент интегрированного оборудования, включающий бутылкомоечные машины BPC-200, машины для запечатывания фольгой BPF-200 и автоматические укладчики инструкций BPZ-200, позволяет создать единую экосистему упаковки. Это устраняет «узкие места» на стыке разных станков от разных производителей.
Заключение и рекомендации к действию
Точная настройка машины для фасовки гранул — это симбиоз механики, электроники и глубокого понимания свойств продукта. В 2026 году технологии шагнули далеко вперед, предлагая инструменты автоматической компенсации погрешностей и визуального контроля. Однако человеческий экспертный опыт остается незаменимым при первичной калибровке и решении нестандартных задач.
Не позволяйте неточностям съедать вашу прибыль. Инвестиции в качественное оборудование и его профессиональную наладку окупаются за счет снижения потерь сырья и повышения лояльности конечных потребителей.
Если вы сталкиваетесь с проблемами нестабильного веса, повреждения гранул или низкого темпа упаковки, пришло время пересмотреть параметры вашей линии. Специалисты ООО «Чжэцзян Чжунша Промышленные технологии» готовы провести аудит вашего текущего процесса и предложить персонализированное решение, адаптированное под ваши конкретные производственные условия.
Готовы повысить точность и эффективность вашей упаковочной линии?
Запросите коммерческое предложение и технический паспорт оборудования уже сегодня. Наши инженеры помогут подобрать оптимальную конфигурацию линии, включая счетчики таблеток, укупорочные и этикетировочные автоматы, обеспечивающие соответствие самым строгим отраслевым стандартам.