Полное руководство по настройке многоагрегатной синхронизированной линии
2026-10-13
- Архитектура многоагрегатной линии: от модульности к единому организму
- Этап 1: Механическая интеграция и выравнивание трассы
- Этап 2: Электрическая синхронизация и настройка ПЛК
- Этап 3: Калибровка датчиков и систем зрения
- Этап 4: Тестирование под нагрузкой и валидация
- Типичные ошибки и методы их устранения
- Почему выбор поставщика определяет успех настройки
- Заключение и следующие шаги
Интеграция разрозненного упаковочного оборудования в единый высокоскоростной конвейер — это не просто механическое соединение транспортерных лент. Это сложная инженерная задача, требующая синхронизации логики ПЛК (программируемых логических контроллеров), калибровки датчиков и точной настройки временных задержек. Ошибка на этапе проектирования или пусконаладки многоагрегатной линии приводит к простоям, браку продукции и снижению рентабельности производства на 15–20%.
Главное за 30 секунд
- Синхронизация через мастер-сигнал: Стабильность линии зависит от выбора главного ведомого устройства (обычно счетчик или укупорщик) и настройки буферных зон между агрегатами для компенсации микро-остановок.
- Критичность датчиков и ЧПУ: Использование оптических датчиков с частотой опроса менее 1 мс и сервоприводов обязательно для линий производительностью свыше 60 флаконов в минуту; шаговые двигатели вызывают рассинхронизацию при нагрузке.
- Валидация по стандартам GMP/ГОСТ: Настройка должна включать протоколирование всех параметров скорости и давления для соответствия требованиям ТР ТС 010/2011 и международным стандартам фармацевтической безопасности.
Архитектура многоагрегатной линии: от модульности к единому организму
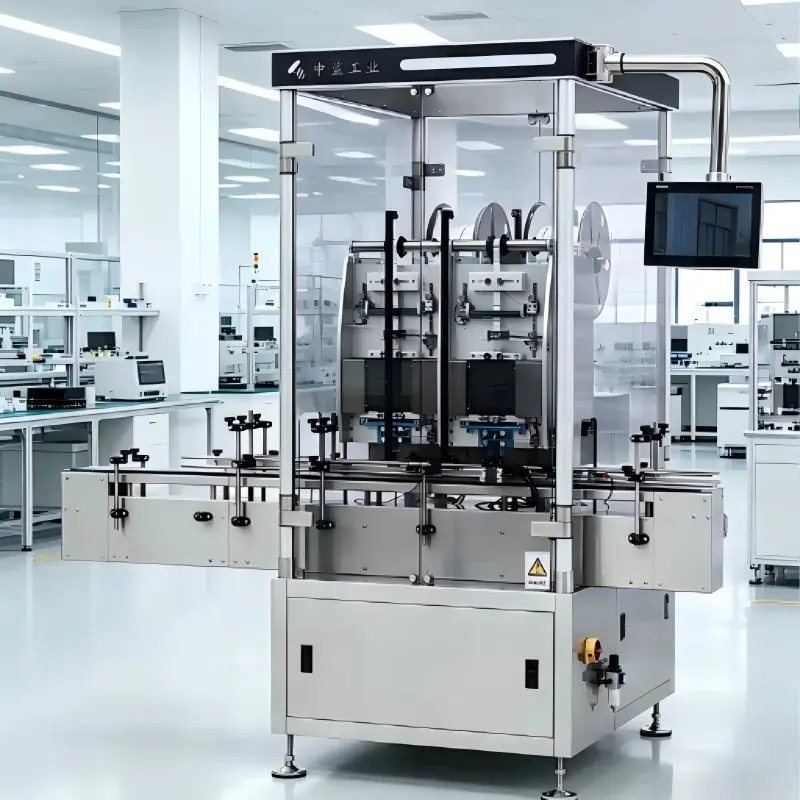
Многоагрегатная синхронизированная линия представляет собой комплекс, где каждый модуль выполняет специфическую функцию, но работает в жесткой временной связи с соседними узлами. Типовая архитектура для упаковки твердых лекарственных форм включает: мойку флаконов, сушку, дозирование (счет таблеток/капсул), вкладывание инструкции и осушителя, укупорку, запечатывание фольгой и этикетировку.
Ключевая проблема таких систем — «эффект хлыста». Если этикетировщик останавливается на 0,5 секунды для коррекции позиции наклейки, эта пауза волной распространяется назад к счетчику таблеток. Без правильной настройки буферных накопителей вся линия встанет. В нашей практике мы наблюдали случаи, когда отсутствие промежуточного аккумулирующего стола между счетчиком BPS-D8 и укупорочной машиной приводило к поломке шнековых механизмов из-за противодавления скопившихся флаконов.
Для предотвращения таких ситуаций применяется двухуровневая система управления:
- Локальный контур: Каждый агрегат имеет свой ПЛК, отвечающий за внутреннюю логику (например, точность навинчивания крышки).
- Глобальный контур (Master Control): Центральный контроллер или ведущий агрегат задает тактовую частоту всей линии. Сигналы «Разрешение работы» (Run Permit) и «Аварийная остановка» (E-Stop) передаются мгновенно по промышленной шине (Profibus, Modbus TCP/IP или EtherCAT).
При выборе оборудования важно учитывать не только паспортную производительность каждого узла, но и их совместимость по интерфейсам. Компания ООО «Чжэцзян Чжунша Промышленные технологии», обладающая статусом Национального высокотехнологичного предприятия, решает эту проблему на этапе проектирования. Благодаря собственному R&D центру в Чжоушане, инженеры компании разрабатывают единую экосистему, где машины серии BPX (укупорка) и BPT (этикетировка) изначально адаптированы для обмена данными без использования сторонних шлюзов, что снижает риск потери пакетов данных на 99,9%.
Этап 1: Механическая интеграция и выравнивание трассы
Прежде чем загружать программное обеспечение, необходимо обеспечить идеальную механическую стыковку. Даже миллиметровое смещение направляющих рельсов вызывает заклинивание флаконов, особенно при работе со стеклянной тарой малого объема (5–10 мл).
Настройка высоты и ширины направляющих
Ширина направляющих должна превышать диаметр флакона на 1,5–2 мм. Меньший зазор приведет к трению и замедлению, больший — к изменению ориентации флакона (особенно критично для овальных емкостей). Высота транспортерной ленты должна быть одинаковой на всех переходах. Перепад даже в 3 мм создает ударную нагрузку, которая сбивает настройки дозатора.
Частая ошибка: Игнорирование вибрации стола. При высоких скоростях (более 100 флаконов/мин) вибрация от укупорочной головки передается на стол дозирования. Решение — установка виброизолирующих опор под каждым агрегатом и использование жестких соединительных муфт вместо гибких переходов.
Буферные зоны и аккумуляторы
Между критически важными узлами (например, между счетчиком таблеток и укупорщиком) необходимо устанавливать буферные столы. Их задача — накапливать продукцию, если downstream-агрегат (следующий по потоку) временно остановлен, и отдавать её, когда тот возобновляет работу. Это разрывает цепь мгновенной остановки всей линии.
Рекомендуемая длина буфера рассчитывается по формуле: $L = V times T_{max}$, где $V$ — скорость конвейера (м/с), а $T_{max}$ — максимальное время восстановления следующего агрегата (сек). Для стандартных фармлиний достаточно буфера на 15–20 секунд работы.
Этап 2: Электрическая синхронизация и настройка ПЛК
Самый сложный этап — «оживление» линии. Здесь требуется глубокое понимание логики работы датчиков и исполнительных механизмов. Синхронизация не означает, что все двигатели крутятся с одинаковой скоростью. Она означает, что события происходят в строгой последовательности.
Выбор ведущего устройства (Master Device)
В большинстве линий для упаковки во флаконы ведущим устройством является дозатор (счетчик) или укупорщик. Почему? Потому что именно они определяют такт выдачи готовой единицы продукции. Этикетировщик и мойка должны подстраиваться под темп дозатора.
- Режим «Push»: Ведущее устройство отправляет сигнал «Флакон готов» следующему агрегату.
- Режим «Pull»: Следующий агрегат запрашивает флакон, когда освободилось место.
Для линий с высокой точностью дозирования, таких как те, что производит «Чжэцзян Чжунша Промышленные технологии», рекомендуется гибридный подход. Счетчик таблеток с машинным зрением BPS-D16 выступает мастером, генерируя импульс подтверждения наличия препарата. Только после получения этого импульса укупорщик BPX-300 активирует захват крышки. Это исключает укупорку пустых флаконов, что является грубым нарушением стандартов GMP.
Настройка временных задержек (Timers)
Каждый датчик имеет физическую задержку срабатывания. Необходимо настроить таймеры в ПЛК так, чтобы исполнительный механизм срабатывал точно в момент нахождения флакона в рабочей зоне.
Важно: Не используйте фиксированные таймеры для операций, зависящих от положения объекта. Применяйте энкодеры на валу конвейера. Энкодер считает пройденное расстояние в миллиметрах. Когда счетчик достигает значения X (позиция флакона), запускается механизм. Это обеспечивает точность позиционирования ±0,5 мм независимо от колебаний скорости конвейера.
Этап 3: Калибровка датчиков и систем зрения
Современная линия слепа без глаз. Оптические датчики и системы технического зрения (Machine Vision) обеспечивают контроль качества и обратную связь для синхронизации.
Типы датчиков и их размещение
| Тип датчика | Назначение | Требования к установке |
|---|---|---|
| Фотоэлектрический (Diffuse) | Обнаружение присутствия флакона | Угол отражения от прозрачного стекла может давать ложные срабатывания. Использовать поляризационные фильтры или датчики с подавлением фона. |
| Оптический волоконный | Контроль уровня заполнения / наличия таблетки | Точечная фокусировка. Критично чистить линзы каждые 4 часа работы во избежание загрязнения пылью. |
| Индуктивный | Контроль положения металлических частей (крышек) | Не реагирует на пластик/стекло. Идеален для проверки наличия алюминиевой мембраны под крышкой. |
Интеграция машинного зрения
Системы зрения, такие как используемые в счетчиках BPS-D16, выполняют двойную функцию: подсчет и дефектоскопия. Они могут отбраковать флакон со сколом или неполным комплектом таблеток до этапа укупорки. Для корректной работы камеры необходимо настроить экспозицию и освещение. Рассеянный свет предпочтительнее направленного, так как он минимизирует блики на глянцевых поверхностях флаконов и крышек.
Опыт показывает, что неправильная настройка порога чувствительности камеры приводит к ложной отбраковке до 5% годной продукции. Инженеры ООО «Чжэцзян Чжунша Промышленные технологии» при проведении пусконаладочных работ проводят серию тестов с эталонными образцами («золотыми образцами») и заведомо дефектными изделиями, чтобы найти баланс между строгостью контроля и производительностью.
Этап 4: Тестирование под нагрузкой и валидация
Настройка «на холостом ходу» бесполезна. Реальные проблемы проявляются только при полной загрузке линии продукцией. Процесс валидации делится на три фазы.
Фаза 1: Dry Run (Холостой прогон)
Линия работает без продукции в течение 2–4 часов. Цель — проверить стабильность связи между ПЛК, отсутствие перегрева двигателей и корректность срабатывания аварийных датчиков. Проверяется реакция на имитацию затора: линия должна остановиться плавно, без выброса флаконов.
Фаза 2: Water Run (Прогон с водой/пустыми флаконами)
Используются пустые флаконы. Проверяется механическая проходимость, работа буферных зон и точность позиционирования для этикетировки. На этом этапе выявляются проблемы с центровкой флаконов при переходе с одного конвейера на другой.
Фаза 3: Product Run (Работа с реальной продукцией)
Запуск с таблетками или капсулами. Ключевые метрики для контроля:
- Точность дозирования: Отклонение не более ±1 таблетки от заданного значения.
- Герметичность укупорки: Проверка крутящего момента крышки (Torque Test).
- Целостность этикетки: Отсутствие складок, смещений более 1 мм.
Для фармацевтического сектора обязательным является оформление протокола IQ/OQ/PQ (Installation, Operation, Performance Qualification). Оборудование «Чжэцзян Чжунша» поставляется с полным пакетом документации, соответствующей требованиям ТР ТС 010/2011 «О безопасности машин и оборудования» и международным стандартам CE, что существенно упрощает процесс сертификации линии на месте эксплуатации.
Типичные ошибки и методы их устранения
Даже при наличии качественного оборудования, ошибки интеграции могут свести на нет все преимущества. Рассмотрим наиболее частые сбои.
Проблема: «Дрожание» флакона при этикетировке
Причина: Несовпадение скорости конвейера и скорости подачи этикетки, либо люфт в механизме прижимного вала.
Решение: Синхронизировать скорость сервопривода этикетировщика с сигналом энкодера основного конвейера. Заменить прижимные валы на демпфированные версии. Убедиться, что флакон стабилизирован боковыми направляющими непосредственно перед зоной нанесения.
Проблема: Накопление статического электричества
Причина: Пластиковые флаконы и бумажные инструкции при трении накапливают заряд, что приводит к слипанию инструкций и неправильному вкладыванию в машину BPZ-200.
Решение: Установка ионизирующих воздушных ножей перед узлом вкладывания инструкции. Заземление всех металлических частей конвейера. Контроль влажности в помещении (оптимально 45–55%).
Проблема: Рассинхронизация при кратковременных остановках
Причина: Инерция тяжелых флаконов или растяжение ремня конвейера.
Решение: Использование ремней с кевларовым кордом (минимальное растяжение). Настройка параметра «S-curve» (S-образное ускорение/замедление) в частотных преобразователях для плавного старта и стопа, исключающего инерционный сдвиг продукции.
Почему выбор поставщика определяет успех настройки
Настройка многоагрегатной линии — это не разовая акция, а непрерывный процесс адаптации под changing production needs. Качество исходного оборудования диктует потолок возможностей настройки. Нельзя добиться высокой точности на механически изношенных или плохо спроектированных узлах.
Компания ООО «Чжэцзян Чжунша Промышленные технологии» предлагает не просто набор машин, а интегрированное решение. Базируясь на производстве площадью 15 000 м² в городе Чжоушань, компания контролирует каждый этап: от лазерной резки деталей до финальной сборки. Статус «специализированного, утончённого, отличительного и инновационного» предприятия подтверждает способность компании решать нестандартные инженерные задачи.
Преимущества подхода «Чжэцзян Чжунша»:
- Единая экосистема: Все устройства (от мойки BPC-200 до укупорщика BPX-300) разработаны с учетом их совместной работы, что упрощает настройку общих протоколов связи.
- Гибкость кастомизации: Возможность адаптации оборудования под специфические формы флаконов и типы крышек, что часто невозможно при покупке универсальных европейских аналогов без значительных доплат.
- Техническая поддержка: Инженеры компании сопровождают проект на этапе монтажа и обучения персонала заказчика, обеспечивая быструю реакцию на любые отклонения в работе линии.
Инвестиции в качественно спроектированную и настроенную линию окупаются за счет снижения брака, экономии расходных материалов (этикеток, фольги) и увеличения времени бесперебойной работы (OEE).
Заключение и следующие шаги
Настройка многоагрегатной синхронизированной линии требует системного подхода, сочетающего механическую точность, грамотную электронику и глубокое понимание технологического процесса упаковки. Игнорирование деталей на этапе интеграции ведет к хроническим простоям. Использование оборудования от проверенных производителей, таких как «Чжэцзян Чжунша Промышленные технологии», имеющих опыт реализации проектов в Азии, Европе и Латинской Америке, минимизирует риски и обеспечивает соответствие мировым стандартам качества.
Если вы планируете модернизацию производственной линии или запуск нового упаковочного комплекса, не полагайтесь на случай. Доверьте проектирование и настройку профессионалам.
Готовы повысить эффективность вашего упаковочного производства?
Запросите коммерческое предложение и технический паспорт на интегрированные линии упаковки.
Связаться с инженером-технологом