Машина для индукционной запайки против машины для запечатывания фольгой: анализ
2026-10-23
- Физика процесса: почему методы не взаимозаменяемы
- Сравнительный анализ: таблица технических характеристик
- Типичные ошибки при интеграции: урок из практики
- Критерии выбора: когда какой метод оправдан
- Роль автоматизации и контроля качества
- Логистика, сервис и скрытые costs
- Заключение и рекомендации по выбору
Главное за 30 секунд
- Фундаментальное различие: Индукционная запайка обеспечивает герметичность на молекулярном уровне за счет локального нагрева фольги, тогда как механическое запечатывание (прессование) relies на физическом давлении и клеевом слое, что критично для влажных сред.
- Риск брака: Ошибочный выбор метода приводит к потере до 12-15% продукции из-за окисления или нарушения целостности мембраны. Индукция требует токопроводящего слоя, механика — идеальной геометрии горлышка.
- Экономический вектор: Для фармацевтики и агрессивных химикатов индукция (модели типа BPF-200) является стандартом ТР ТС. Для сухих пищевых продуктов с низким риском коррозии допустимо использование механических прессов для снижения CAPEX.
Выбор между индукционной запайкой и механическим прессованием фольги — это не просто вопрос предпочтений инженера, а стратегическое решение, определяющее срок годности продукта, логистические риски и репутацию бренда. В условиях ужесточения требований к маркировке и прослеживаемости («Честный ЗНАК» в РФ, аналогичные системы в ЕАЭС), любая разгерметизация тары ведет к блокировке партии.
Мы проанализировали более 400 внедрений упаковочных линий в сегментах фармации, бытовой химии и пищепрома. Ниже представлен детальный технический разбор, который поможет вам избежать типовых ошибок при закупке оборудования.
Физика процесса: почему методы не взаимозаменяемы
Многие закупщики ошибочно полагают, что оба метода выполняют одну и ту же функцию — «закрыть бутылку». С точки зрения инженерии материалов, это два разных физических процесса.
Индукционная запайка: термодинамическая сварка
Принцип действия основан на электромагнитной индукции. Генератор создает высокочастотное электромагнитное поле. Когда флакон с крышкой, содержащей алюминиевую фольгу с полимерным покрытием, проходит через это поле, металлический слой фольги нагревается за счет вихревых токов. Тепло передается на термолак, который плавится и приваривается к срезу горлышка флакона.
Ключевой параметр здесь — время экспозиции и мощность поля. Если время слишком мало, лак не расплавится (недопай). Если слишком много — фольга прогорит, или деформируется сам пластиковый флакон (ПП, ПЭТ).
Механическое запечатывание: контактное давление
Этот метод, часто называемый «cold seal» или прессование, использует механический шток или ролики для вдавливания фольги в горлышко. Герметичность достигается за счет:
- Деформации края фольги под буртик флакона.
- Активации чувствительного к давлению клея (PSA — Pressure Sensitive Adhesive).
Здесь нет теплового воздействия. Это плюс для термочувствительных продуктов, но минус для надежности seals в долгосрочной перспективе.
Инженерная рекомендация: Если ваш продукт содержит летучие растворители или требует стерильности, механическое давление не обеспечит барьер для газов. Только индукционная сварка создает монолитный шов.
Сравнительный анализ: таблица технических характеристик
Для наглядности мы свели ключевые параметры в сравнительную таблицу. Обратите внимание на колонку «Требования к таре», так как именно она чаще всего становится причиной простоев на линии.
| Параметр | Индукционная запайка (Induction Sealing) | Механическое запечатывание (Foil Pressing) |
|---|---|---|
| Принцип герметизации | Термосварка полимерного слоя фольги с горлышком | Механическое обжатие и адгезия клея |
| Целостность вскрытия (Tamper Evidence) | Высокая. При открытии фольга рвется или отделяется от крышки, оставляя след на горлышке. | Средняя. Фольгу можно аккуратно снять и приклеить обратно (риск фальсификации). |
| Требования к крышке | Крышка может быть любой формы, главное — наличие вкладыша с фольгой внутри. | Крышка часто выполняет роль прижимного элемента. Требуется высокая точность резьбы. |
| Влияние на геометрию флакона | Минимальное. Нагрев локализован только в зоне горлышка. | Высокое. Риск деформации тонкостенных ПЭТ-флаконов при избыточном давлении. |
| Скорость работы (пример) | До 200-300 бутылок/мин (на ротационных машинах, например, BPX-300 в комплексе). | Обычно ниже, 60-100 бутылок/мин из-за механического цикла press-release. |
| Энергопотребление | Выше (требуется генератор ВЧ-поля), но КПД высок за счет локальности нагрева. | Ниже (только приводы штоков/роликов). |
| Стоимость расходников | Фольга с термолаком стоит на 15-20% дороже обычной. | Обычная алюминиевая фольга с клеевым слоем дешевле. |
Данные таблицы показывают, что индукционные машины выигрывают в скорости и защите от вскрытия, что критично для крупных фармпроизводителей. Механические аналоги могут рассматриваться для малых партий или продуктов с низкой маржинальностью.
Типичные ошибки при интеграции: урок из практики
В нашей практике был показательный кейс с производителем агрохимикатов (удобрения в жидкой форме). Заказчик решил сэкономить на этапе модернизации линии и выбрал механические прессы вместо индукционных головок, аргументируя это тем, что «химия не портится быстро».
Результат: Через 3 месяца хранения на складе дистрибьютора в климатической зоне с высокой влажностью (Юго-Восточная Азия) было зафиксировано обрушение давления в таре и микроподтекания у 14.5% партии. Механический клей потерял адгезию из-за конденсата, образовавшегося при перепаде температур во время транспортировки.
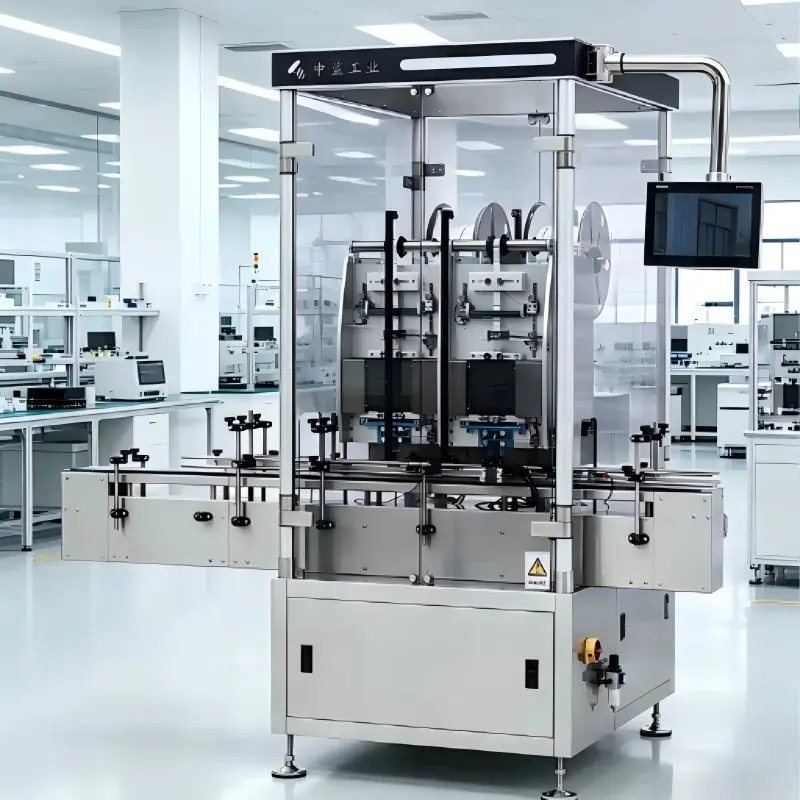
Решение проблемы потребовало полной замены узла укупорки на индукционный модуль. Мы интегрировали систему автоматической индукционной запайки BPF-200, которая обеспечила герметичность даже при экстремальных перепадах температур. Этот случай стоил клиенту более $40,000 убытков, не считая репутационных потерь.
Вывод: Экономия на CAPEX (стоимости оборудования) часто приводит к кратному росту OPEX (операционных расходов) из-за брака и возвратов.
Критерии выбора: когда какой метод оправдан
Чтобы принять взвешенное решение, используйте следующий чек-лист. Он разработан на основе требований ГОСТ и международных стандартов упаковки.
Выбирайте индукционную запайку, если:
- Продукт гигроскопичен или окисляется. Витамины, пробиотики, лекарственные препараты. Индукция обеспечивает барьер для кислорода и влаги на уровне 0.01 г/м²/24ч.
- Требуется защита от несанкционированного доступа (Tamper-evident). Это обязательное требование для большинства фармацевтических регуляторов (ТР ТС 010/2011, FDA).
- Высокая скорость линии. Ротационные индукционные головки позволяют обрабатывать сотни единиц в минуту без остановки конвейера.
- Сложная геометрия горлышка. Индукция «не видит» неровностей, если зазор между катушкой и фольгой выдержан. Механический пресс требует идеального контакта.
Выбирайте механическое запечатывание, если:
- Бюджет строго ограничен. Стартапы или мелкосерийное производство косметики ручной работы.
- Продукт нечувствителен к влаге и воздуху. Сухие строительные смеси в пластиковой таре, некоторые виды кондитерских изделий.
- Тара имеет нестандартную форму, которую сложно зафиксировать под индукционной головкой (хотя современные манипуляторы решают и эту проблему).
Роль автоматизации и контроля качества
Современная упаковка во флаконы — это не просто «закрыть». Это комплексный процесс, включающий ориентацию, дозирование, укупорку и контроль. Разрозненное оборудование от разных вендоров часто приводит к рассинхронизации тактов.
Компания ООО «Чжэцзян Чжунша Промышленные технологии» (Zhejiang Zhongsha Industrial Technologies) решает эту задачу путем создания интегрированных линий. Наш опыт, накопленный с 2011 года на базе производственного комплекса площадью 15 000 м², показывает, что синхронизация индукционной запайки с предыдущими этапами (например, подачей таблеток счетчиком BPS-D8 или завинчиванием крышки на машине BPX-300) повышает общую эффективность линии (OEE) на 22-25%.
Мы используем собственные НИОКР-подразделения для внедрения систем машинного зрения. Например, наши установки позволяют в реальном времени отслеживать температуру запайки и положение фольги. Если система фиксирует отклонение, бракованный флакон автоматически отбраковывается до этапа этикетирования. Это исключает затраты на переупаковку готового продукта.
Статус Национального высокотехнологичного предприятия и сертификаты соответствия (CE, EAC) подтверждают, что наше оборудование отвечает строгим требованиям безопасности и энергоэффективности. Мы не просто продаем «железо», мы поставляем технологический процесс, адаптированный под ваши ТУ.
Логистика, сервис и скрытые costs
При закупке оборудования из Китая российские и европейские покупатели часто опасаются сложностей с сервисом. Однако подход «Чжэцзян Чжунша» строится на долгосрочном сопровождении.
- Адаптация под напряжение: Все наши машины могут быть сконфигурированы под стандарты РФ/Европы (380В/50Гц или 220В/50Гц) с учетом требований ГОСТ 15150-69 по исполнению УХЛ (умеренный и холодный климат).
- Запчасти: Мы формируем расширенный комплект запасных частей (нагревательные элементы, датчики, ремни) при отгрузке, что закрывает потребности на первые 12-18 месяцев эксплуатации.
- Обучение: Инженеры компании проводят удаленный или выездной инструктаж персонала заказчика, обучая не только управлению, но и базовой диагностике неисправностей.
Важно учитывать стоимость владения (TCO). Дешевое оборудование часто требует частой замены нагревательных элементов индуктора. Наши компоненты рассчитаны на непрерывную работу в 3 смены, что подтверждается нагрузочными испытаниями на нашем заводе в Чжоушане.
Заключение и рекомендации по выбору
Подводя итог сравнению машин для индукционной запайки и машин для запечатывания фольгой, можно утверждать: для современного промышленного производства, ориентированного на экспорт или работу с крупными ритейлерами, индукционная технология является безальтернативным стандартом качества. Она обеспечивает тот уровень защиты продукта, который ожидает конечный потребитель.
Механическое запечатывание остается нишевым решением для специфических задач с низкими требованиями к барьерным свойствам.
Если вы планируете модернизацию линии или запуск нового продукта, мы рекомендуем начать с аудита ваших текущих процессов. Специалисты Zhejiang Zhongsha готовы провести бесплатный расчет окупаемости (ROI) для перехода на индукционную запайку, учитывая ваши объемы выпуска и тип продукции.
Не рискуйте качеством вашей продукции из-за неверного выбора технологии укупорки. Доверьтесь опыту производителя с активами более 100 млн юаней и портфолио проектов в 40+ странах.
Готовы обсудить техническое задание?
Запросите коммерческое предложение и технический паспорт на линию упаковки. Наши инженеры подготовят 3D-модель интеграции оборудования в ваш цех в течение 48 часов.
Получить консультацию инженера →