Советы экспертов по выбору автоматических контрольных весов для пищевых продуктов
2026-10-23
- Критерии точности: почему паспортные данные врут
- Конструктивные особенности и гигиенические требования
- Интеграция в производственную линию: опыт ООО «Чжэцзян Чжунша»
- Типичные ошибки при выборе и эксплуатации
- Сравнительный анализ типов отбраковщиков
- Экономическое обоснование внедрения
- Чек-лист для закупки: на что смотреть в спецификации
- Заключение и следующий шаг
Главное за 30 секунд
- Точность против скорости: Выбор динамических весов требует компромисса между пропускной способностью (до 300 уп/мин) и погрешностью (±0.1–0.5 г). Для влажных продуктов критична компенсация вибраций конвейера.
- Гигиена и стандарты: Оборудование для пищевой промышленности обязано соответствовать классу защиты IP66/IP69K и требованиям ТР ТС 010/2011. Использование нержавеющей стали AISI 304/316 — не опция, а необходимость.
- Интеграция в линию: Весовой контроллер должен бесшовно взаимодействовать с фасовочными машинами и системами отбраковки. Опыт ООО «Чжэцзян Чжунша Промышленные технологии» показывает, что единая экосистема оборудования снижает простой на 18-22%.
Выбор автоматических контрольных весов (чеквейеров) для пищевых продуктов — это не просто закупка измерительного прибора. Это инвестиция в защиту бренда, соблюдение законодательных норм и минимизацию сырьевых потерь. В условиях современного пищевого производства, где партии исчисляются десятками тысяч единиц в смену, ручной контроль качества физически невозможен. Ошибка в выборе оборудования приводит либо к перерасходу дорогостоящего сырья («недовес» компенсируется избыточным весом), либо к штрафам со стороны надзорных органов за нарушение фасовки.
В данной статье мы разберем технические нюансы, которые часто упускают из виду при тендерных процедурах, и объясним, как параметры ячейки нагрузки, частота дискретизации и алгоритмы фильтрации влияют на реальную точность взвешивания в цеху, а не в лабораторных условиях.
Критерии точности: почему паспортные данные врут
Первый вопрос, который задают инженеры: «Какая точность вам нужна?». Ответ «максимальная» является ошибочным. Точность контрольных весов напрямую зависит от скорости движения продукта и его физических характеристик. Статическая погрешность, указанная в паспорте (например, ±0.1 г), достигается только в идеальных условиях: при отсутствии вибраций, сквозняков и постоянной температуре.
В реальном цеху ситуация иная. Конвейер передает микровибрации от мотор-редукторов, упаковочных машин и даже шагов операторов. Если продукт имеет нестабильную форму (например, пакет с чипсами или замороженные пельмени), он может смещаться на ленте во время взвешивания, изменяя центр тяжести и искажая показания тензодатчиков.
Динамическая фильтрация сигнала
Ключевым параметром является не столько класс точности весоизмерительного датчика (C3 или C6), сколько скорость обработки сигнала процессором. Современные контроллеры используют цифровые фильтры (Low-pass filters) для отсечения высокочастотных шумов. Однако здесь кроется подвох: чем агрессивнее фильтр, тем больше задержка сигнала. При высоких скоростях конвейера (более 60 метров в минуту) это приводит к тому, что система отбраковки срабатывает с опозданием, пропуская дефектный продукт или удаляя хороший.
Мы рекомендуем обращать внимание на количество измерений в секунду (sampling rate). Для стандартных пищевых продуктов оптимальным считается показатель от 100 до 400 измерений в секунду. Для легких продуктов (снеки, специи) требуется более высокая частота дискретизации для усреднения показаний.
Конструктивные особенности и гигиенические требования
Пищевая промышленность регламентируется строгими санитарными нормами. В России и странах ЕАЭС это требования ТР ТС 010/2011 «О безопасности машин и оборудования» и ТР ТС 021/2011 «О безопасности пищевой продукции». Оборудование должно легко мыться, не иметь скрытых полостей для накопления бактерий и выдерживать воздействие агрессивных моющих средств.
Материалы и класс защиты IP
Каркас контрольных весов должен быть выполнен из нержавеющей стали марки AISI 304, а для участков с повышенным содержанием солей или кислот (рыбное производство, соленья) — из AISI 316. Алюминиевые сплавы допустимы только для сухих зон упаковки, так как они подвержены коррозии при частой мойке.
Класс защиты электроники и тензодатчиков должен быть не ниже IP66. Если предусмотрена мойка оборудования водой под высоким давлением (гидродинамическая очистка), необходим стандарт IP69K. Обычные весы с защитой IP54 быстро выйдут из строя из-за попадания влаги в соединительные разъемы.
Дизайн конвейерной ленты
Лента транспортера — расходный материал, но её тип влияет на точность. Для влажных продуктов (мясо, рыба, сыр) используются перфорированные ленты из полиуретана или ПВХ, позволяющие воде стекать, не накапливаясь на поверхности взвешивания. Накопление воды или продукта на ленте создает «паразитный вес», который система может ошибочно принять за вес продукта, если функция автоматического обнуления (Auto-Zero) настроена некорректно.
Важно также наличие быстросъемных механизмов. Время демонтажа ленты для санитарной обработки не должно превышать 5-7 минут. Сложные конструкции с множеством болтов и труднодоступных углов увеличивают время простоя линии и риск нарушения санитарии.
Интеграция в производственную линию: опыт ООО «Чжэцзян Чжунша»
Контрольные весы редко работают изолированно. Они являются частью комплексной линии, включающей фасовку, укупорку, этикетирование и упаковку. Главная проблема интеграции — синхронизация данных и физическое сопряжение оборудования.
Рассмотрим практический кейс. При модернизации линии розлива БАДов и пищевых добавок во флаконы часто возникает рассинхронизация между счетчиком таблеток и чеквейером. Если весы фиксируют отклонение, они должны подать сигнал на механизм отбраковки (pusher или air-jet) точно в момент прохождения дефектного флакона. Любая задержка в передаче данных по протоколам Modbus TCP или Profinet приводит к ошибкам сортировки.
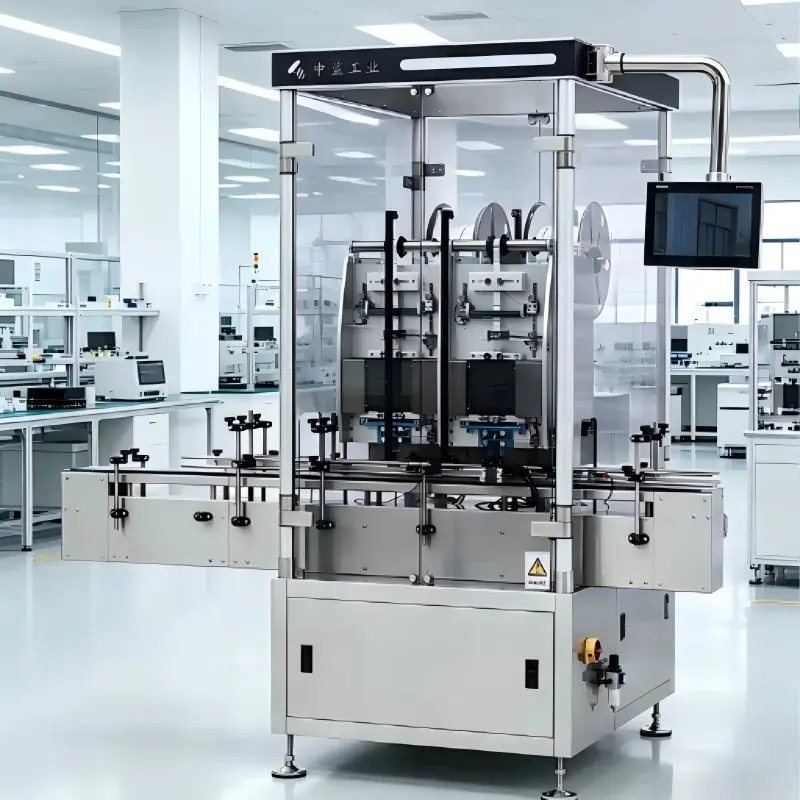
ООО «Чжэцзян Чжунша Промышленные технологии» (Zhejiang Zhongsha Industrial Technologies) решает эту проблему за счет создания интегрированных экосистем. Будучи производителем с собственным R&D центром и базой площадью более 15 000 м², компания проектирует весовые модули, которые аппаратно и программно совместимы с их же счетчиками таблеток (серии BPS-D8, BPS-D16) и укупорочными машинами (BPX-300).
Такой подход исключает конфликты интерфейсов. Например, система машинного зрения, установленная на счетчике таблеток BPS-D16, может передавать данные о количестве капсул непосредственно в контроллер весов. Это позволяет проводить двойной контроль: по количеству штук и по общему весу. Если вес соответствует норме, но камера зафиксировала скол таблетки, продукт все равно будет отбракован. Подобная глубокая интеграция невозможна при сборке линии из оборудования разных вендоров без участия системного интегратора.
Кроме того, опыт компании показывает, что адаптация оборудования под конкретный тип тары (флакон, банка, блистер) должна закладываться на этапе проектирования рамы. Стандартные решения часто требуют дорогостоящей доработки направляющих под нестандартные диаметры флаконов, что увеличивает сроки пусконаладки на 3-5 дней.
Типичные ошибки при выборе и эксплуатации
Даже самое дорогое оборудование будет работать некорректно, если допущены ошибки на этапе подбора модели или монтажа. Ниже приведены три наиболее частые проблемы, с которыми сталкиваются наши специалисты при аудите производств.
1. Игнорирование влияния электромагнитных помех
В цехах с большим количеством частотных преобразователей, индукционных нагревателей или сварочных аппаратов возникают сильные электромагнитные поля. Тензодатчики, работающие с милливольтными сигналами, крайне чувствительны к таким помехам. Это проявляется в «дрейфе» нуля: показания весов медленно меняются без нагрузки.
Решение: Использовать экранированные кабели, заземлять оборудование отдельным контуром и выбирать весы с цифровой передачей сигнала от датчика к контроллеру (Digital Load Cells), которая менее восприимчива к помехам, чем аналоговая.
2. Неправильная калибровка под «плавающий» вес
Многие операторы калибруют весы по эталонному грузу, забывая учесть вес тары (флакона, крышки, этикетки). Если вес тары варьируется (например, стеклянные флаконы имеют разброс ±2 г), а весы настроены на контроль веса нетто, система будет выдавать ложные тревоги.
Решение: Настройка режима «Брутто-Тара» или использование функции динамического вычитания среднего веса тары. Важно регулярно (раз в смену) проверять нулевую точку и обновлять среднее значение веса пустой тары.
3. Отсутствие виброразвязки
Установка весового модуля на общий каркас с мощным двигателем конвейера — гарантированный способ получить нестабильные показания. Вибрация передается на платформу взвешивания и интерпретируется как изменение веса.
Решение: Весовой модуль должен стоять на отдельных ножках с регулировкой уровня и виброизоляторами. Участок конвейерной ленты над весами должен быть механически развязан с остальной линией (зазоры 3-5 мм на входе и выходе).
Сравнительный анализ типов отбраковщиков
После выявления дефектного продукта его необходимо удалить из потока. Выбор механизма отбраковки зависит от типа упаковки, скорости линии и характера продукта.
| Тип отбраковщика | Принцип действия | Преимущества | Недостатки | Рекомендуемое применение |
|---|---|---|---|---|
| Толкатель (Pusher) | Пневматический или механический шток сбрасывает продукт с ленты в бункер. | Высокая надежность, простота конструкции, низкая стоимость обслуживания. | Ударное воздействие может повредить хрупкую упаковку; ограниченная скорость (до 100-120 уп/мин). | Картонные коробки, жесткие пластиковые контейнеры, банки. |
| Воздушный сопло (Air Jet) | Короткий импульс сжатого воздуха сбивает продукт с траектории. | Бесконтактное воздействие, высокая скорость работы (до 300+ уп/мин), гигиеничность. | Высокий расход воздуха; может сдуть легкие продукты (пакеты с чипсами) непредсказуемо. | Легкие пакеты, бутылки ПЭТ, продукты в мягкой упаковке. |
| Откидная створка (Drop Flap) | Секция конвейера опускается, и продукт падает в сборник. | Мягкое удаление, отсутствие ударов, подходит для очень хрупких изделий. | Низкая скорость; возможность застревания продукта в механизме. | Хрупкое печенье, вафли, стеклянные ампулы. |
| Реверс ленты | Короткий участок ленты меняет направление движения. | Полное отсутствие механического контакта, возврат продукта для повторного контроля (если ошибка случайна). | Сложная логика управления; риск повреждения продукта при трении о бортики. | Флаконы с таблетками, косметические продукты. |
Для линий, поставляемых ООО «Чжэцзян Чжунша Промышленные технологии», чаще всего применяются пневматические толкатели или воздушные сопла, так как они обеспечивают оптимальный баланс между скоростью и сохранностью целостности флаконов и крышек. Инженеры компании подбирают тип отбраковщика исходя из геометрии тары: для цилиндрических флаконов диаметром до 50 мм идеально подходят воздушные сопла, тогда как для квадратных банок предпочтительнее толкатели с широкой площадкой контакта.
Экономическое обоснование внедрения
Многие руководители производств считают автоматические весы статьей расходов. Однако правильный расчет ROI (возврата инвестиций) показывает обратное. Рассмотрим экономию на примере линии фасовки кофе в пакеты по 250 г.
Без автоматического контроля операторы вынуждены устанавливать целевой вес с запасом +3-5 г, чтобы избежать штрафов за недовес. При производстве 10 000 пакетов в сутки перерасход составляет 30-50 кг кофе в день. При стоимости сырья 1000 рублей за кг, ежедневные потери достигают 30 000 – 50 000 рублей. Автоматические весы позволяют снизить запас до ±0.5 г, экономя до 90% излишков. Окупаемость оборудования в таком случае составляет от 2 до 4 месяцев.
Кроме прямой экономии сырья, чеквейеры предотвращают репутационные потери. Один вирусный ролик в социальных сетях о «полупустой пачке» может нанести бренду ущерб, многократно превышающий стоимость парка весового оборудования.
Чек-лист для закупки: на что смотреть в спецификации
Перед отправкой запроса поставщику убедитесь, что в техническом задании отражены следующие пункты:
- Диапазон взвешивания: Не берите весы с запасом «на вырост». Чем меньше диапазон относительно максимального веса продукта, тем выше точность. Для веса 500 г оптимальен предел до 1-1.5 кг, а не 5 кг.
- Размер платформы: Продукт не должен касаться боковых направляющих во время взвешивания. Зазор должен быть не менее 5-10 мм с каждой стороны.
- Интерфейсы связи: Поддержка Ethernet, Wi-Fi (для удаленного мониторинга) и возможность экспорта данных в формате CSV/XML для интеграции с ERP-системами (1С, SAP).
- Сертификация: Наличие сертификата соответствия ТР ТС и свидетельства об утверждении типа средств измерений (если требуется для торговой фасовки).
- Сервисная поддержка: Наличие склада запчастей в регионе присутствия или гарантия быстрой доставки критических узлов (тензодатчиков, контроллеров).
Заключение и следующий шаг
Выбор автоматических контрольных весов — это баланс между метрологической точностью, гигиеническим исполнением и скоростью интеграции в существующую линию. Не существует универсального решения «для всех». Влажные мясные полуфабрикаты, сухие строительные смеси и хрупкие фармацевтические таблетки требуют принципиально разных подходов к конструкции конвейера и алгоритмам фильтрации сигнала.
Опыт компаний, таких как ООО «Чжэцзян Чжунша Промышленные технологии», демонстрирует, что наибольшей эффективности можно достичь, рассматривая весовой контроль не как отдельный узел, а как часть единой автоматизированной системы упаковки. Синхронизация данных с предыдущими этапами (дозирование, подсчёт) и последующими (этикетирование, групповая упаковка) позволяет создать замкнутый цикл контроля качества, исключающий человеческий фактор.
Если вы планируете модернизацию линии или запуск нового производства, мы рекомендуем начать с технического аудита текущих процессов. Наши инженеры готовы провести бесплатный расчет окупаемости и подобрать конфигурацию оборудования, соответствующую вашим задачам по точности и производительности.
Запросите коммерческое предложение и технический паспорт на линейку контрольных весов и интегрированных решений для упаковки. Свяжитесь с нами для получения консультации по адаптации оборудования под ваши специфические продукты и условия эксплуатации.
Для более детального изучения возможностей автоматизации фасовки рекомендуем ознакомиться с нашим обзором комплексных линий розлива и укупорки для фармацевтики и пищепрома, где рассмотрены вопросы синхронизации различных узлов оборудования.